Перейти к содержимому
Инженерия
бетонной печати
Оборудование / Цеховая модель

Цеховой 3D-принтер для производства бетонных изделий

Выпускайте вазоны, скамьи, скульптуры и элементы интерьера на одном оборудовании. Меняйте форму и размеры в цифровой модели — для печати нового изделия не нужно изготавливать отдельную литейную форму. RVS поможет подобрать оборудование, освоить печать и организовать работу участка.

Рельсовый портал · Сервоприводы
Технология сухой подачи
2 100 × 2 400Компактный · поле, мм
Высота 2 100 мм
База 4 млн ₽ без НДС
5 100 × 2 500Рельсы 6 м · поле, мм
Высота 2 240 мм
База 4,5 млн ₽ без НДС
220 ВВыделенная мощность 6 кВтРассчитать поставку ↗
Задачи производства

Выпускайте свою линейку и изделия под заказ

Бетонная печать подходит для производства МАФ, работы с архитекторами и благоустройства жилых комплексов. Можно повторять освоенные модели, выпускать небольшие партии и готовить изделия под конкретное место установки. В оборудованном цехе печать можно организовать круглый год.

Что выпускатьКак это применяют
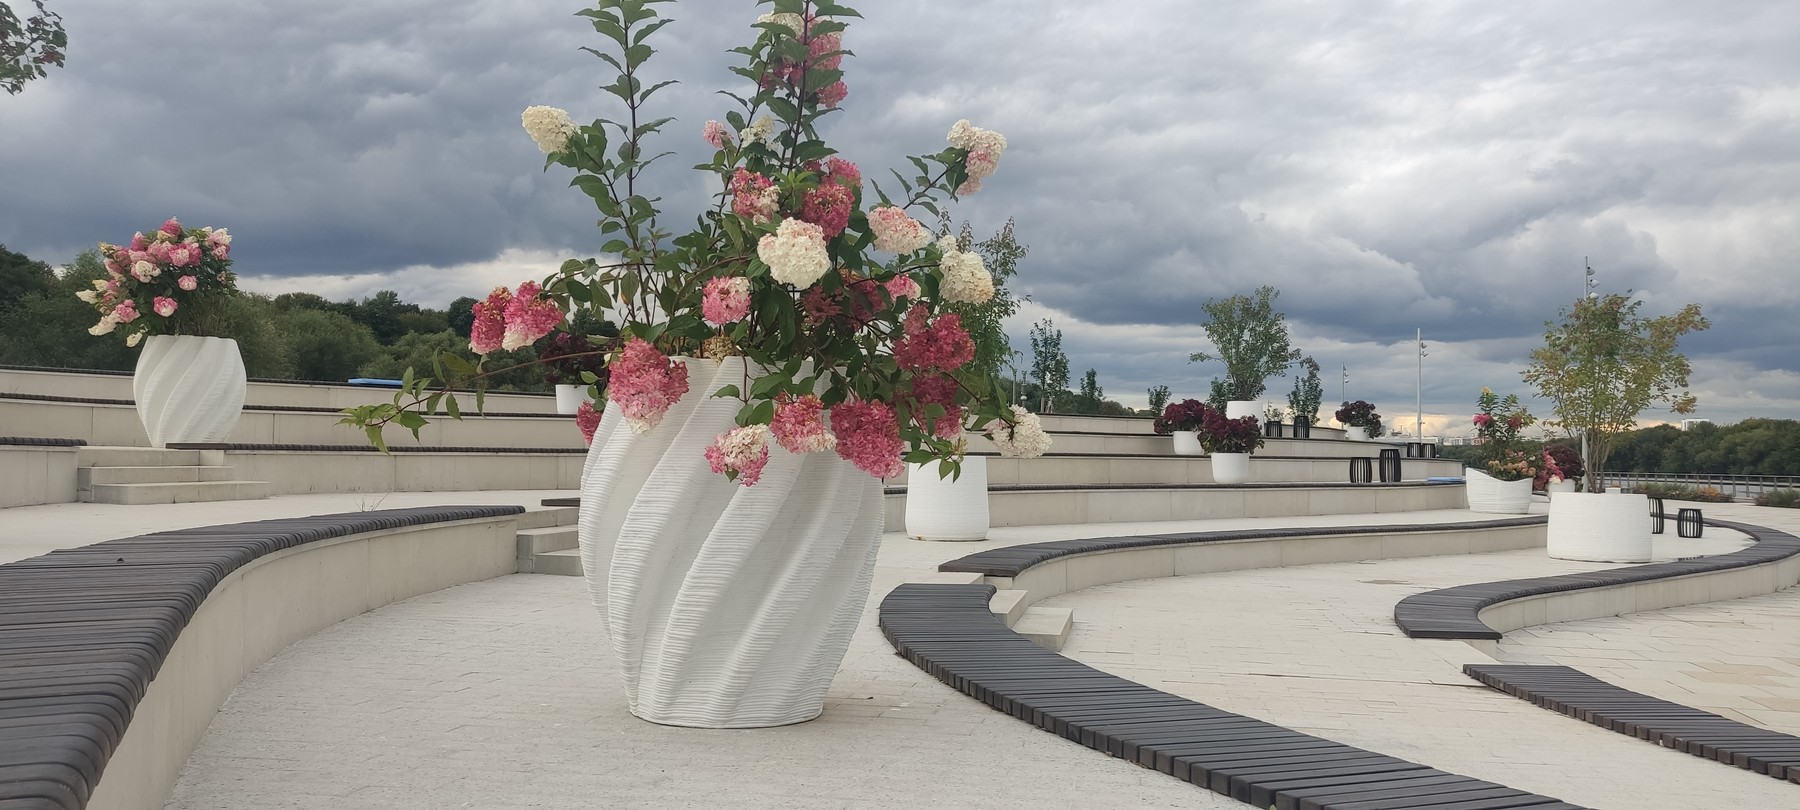
Вазоны и кашпоОзеленение парков, набережных, входных групп и помещений. Форму и размеры подбирают под растения и место установки; предусматривают полив и отвод воды.
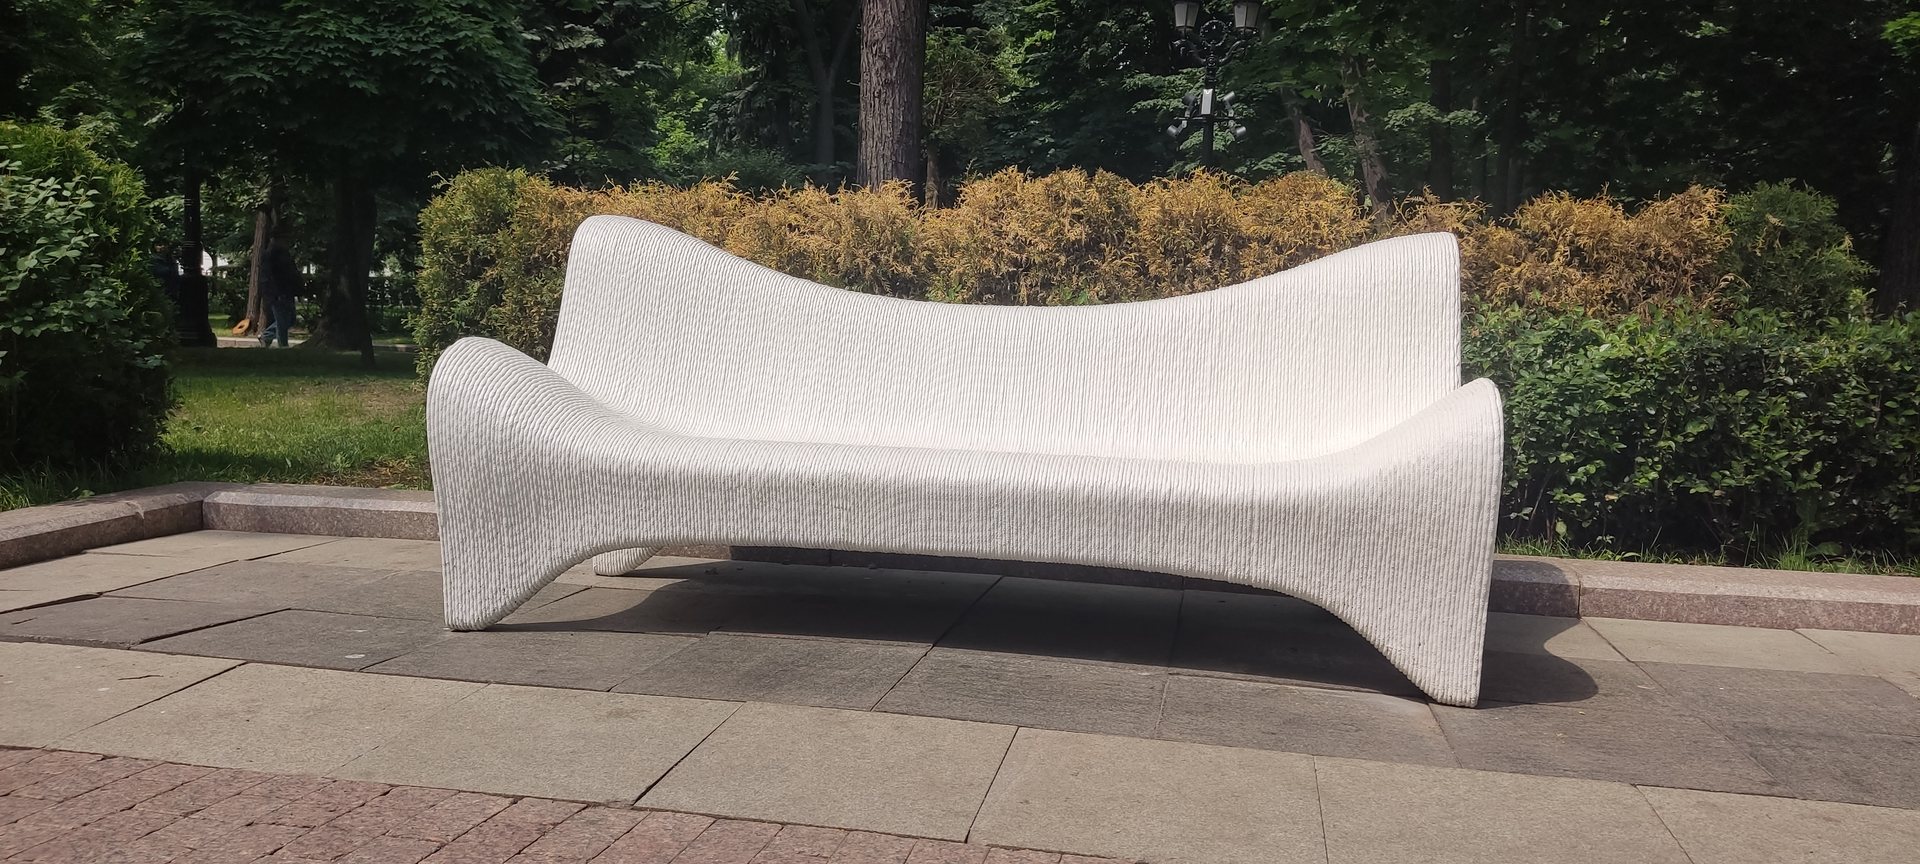
Скамьи и мебельПрямые и радиусные скамьи, бетонные опоры и подстолья. Печатные части можно сочетать с деревянными сиденьями, столешницами и металлическим каркасом.
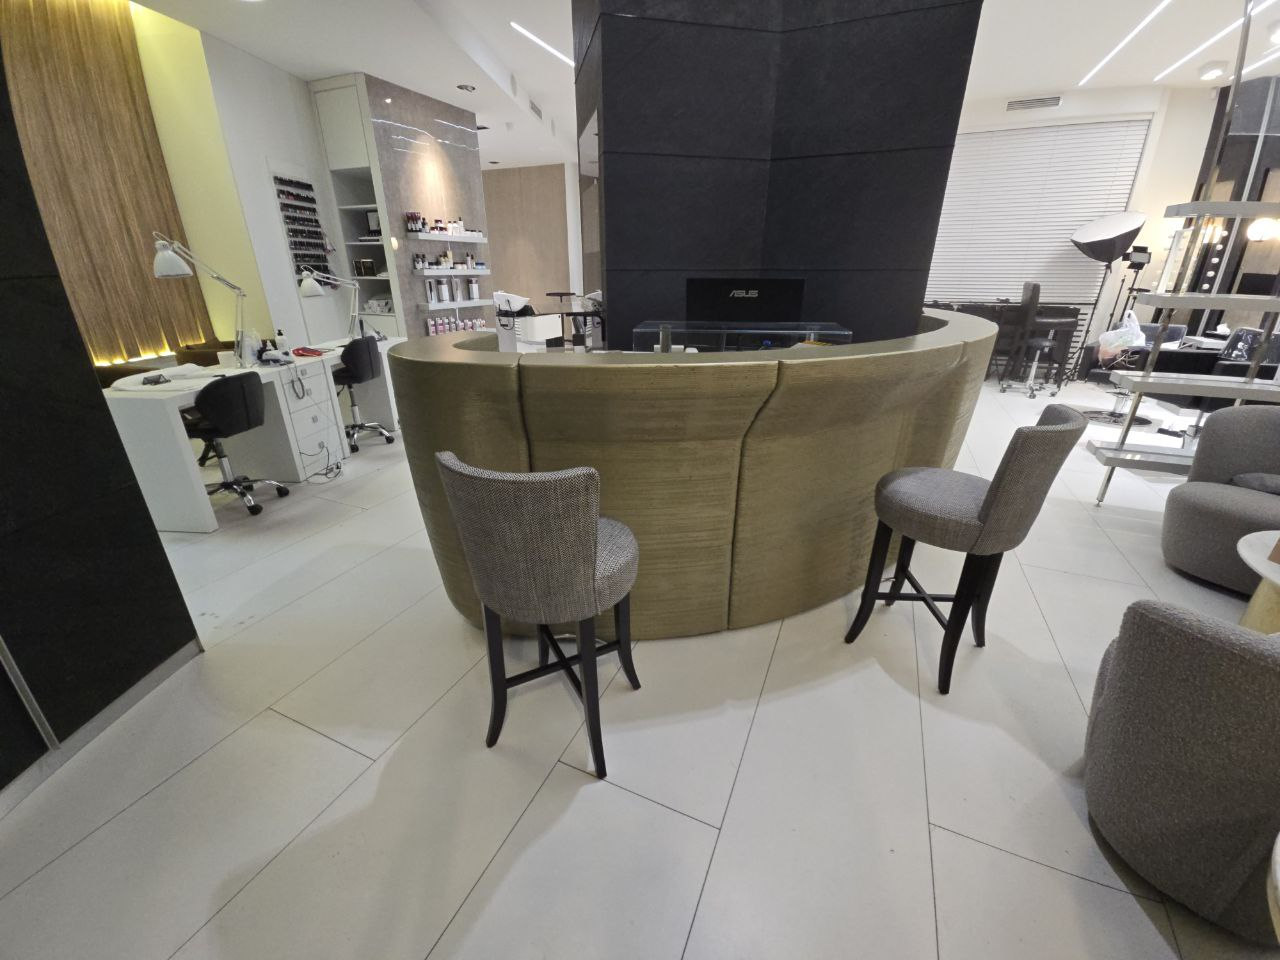
Фасады и интерьерРельефные панели, декоративные колонны, стойки ресепшен и барные стойки. Крупные элементы собирают из секций с подготовленными стыками.
Благоустройство и декорКорпуса урн с металлическими вставками, столбы, ограждения, скульптуры, большие шахматы и тематические арт-объекты.
Возможности производства МАФ ↗

Время печати на реальных примерах

Фото, видео и этапы изготовления →
Небольшой вазон
≈ 11 минут
Корпус крупного кувшина
3 часа
Фасадное задание · четыре рисунка
5 часов

Время печати конкретных изделий. Набор прочности и последующие операции учитываются отдельно.

Что меняется в вашем производстве

Новая форма изделия без затрат на отдельную литейную оснастку

Для нового вазона, рельефа панели или сечения колонны меняют цифровую модель и готовят программу печати. Из подготовки печатной части заказа исключаются изготовление литейной формы, её сборка, распалубка и хранение. Это особенно полезно для индивидуальных изделий и небольших серий, где оснастку пришлось бы делать ради нескольких экземпляров.

Проверенную модель и настройки можно сохранить для повторного заказа. Так у производства появляется собственная библиотека изделий с вариантами размеров и оформления.
Свободные позиции работают, пока предыдущие изделия набирают прочность

На рельсовом поле можно разместить несколько позиций печати. После завершения одного изделия принтер переходит к следующему заданию на свободном месте. Свежую деталь оставляют на поддоне до набора прочности, необходимой для перемещения.

Так можно совмещать печать и выдержку партии. Расстановку выбирают под размеры изделий и перемещения головки.

Цеховой принтер / Видеопрезентация

Рельсовый принтер в работе

19 мин 48 с

Цеховой принтер / Крупным планом

Конструкция и рабочие узлы

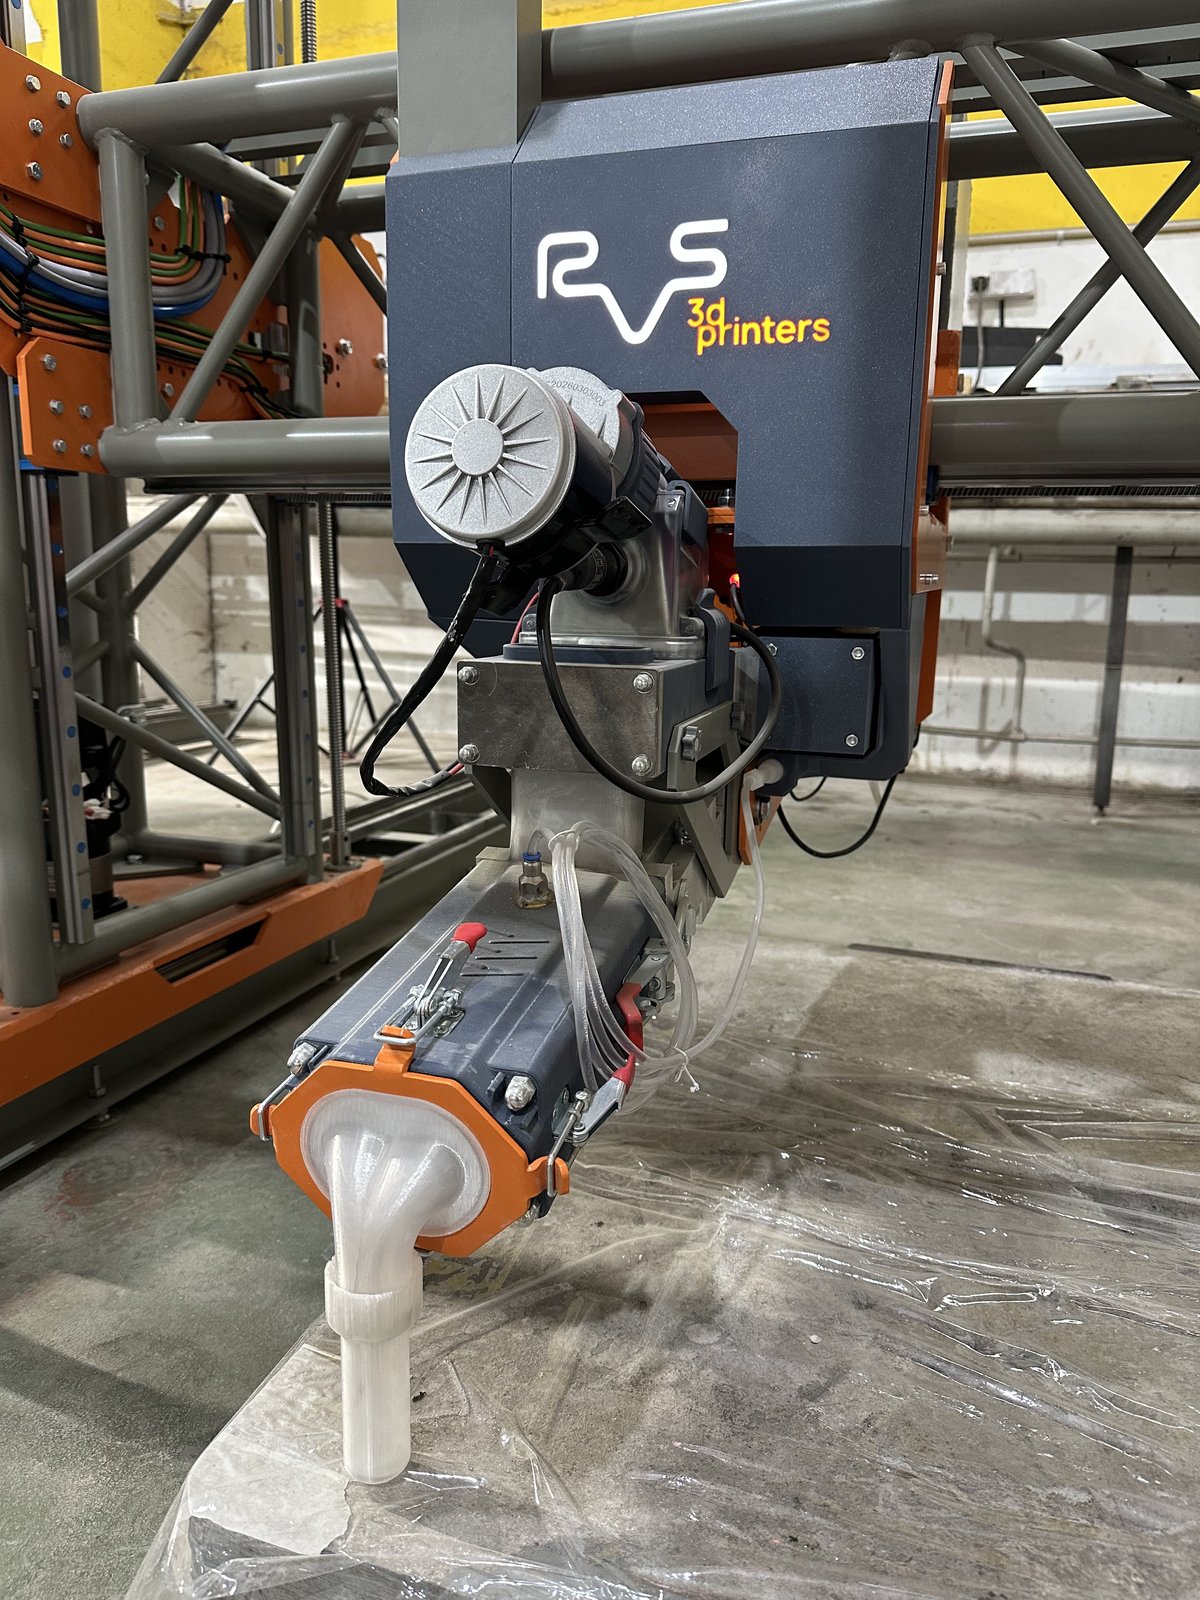
Печатающая головка и сопло
Как готовится смесь →
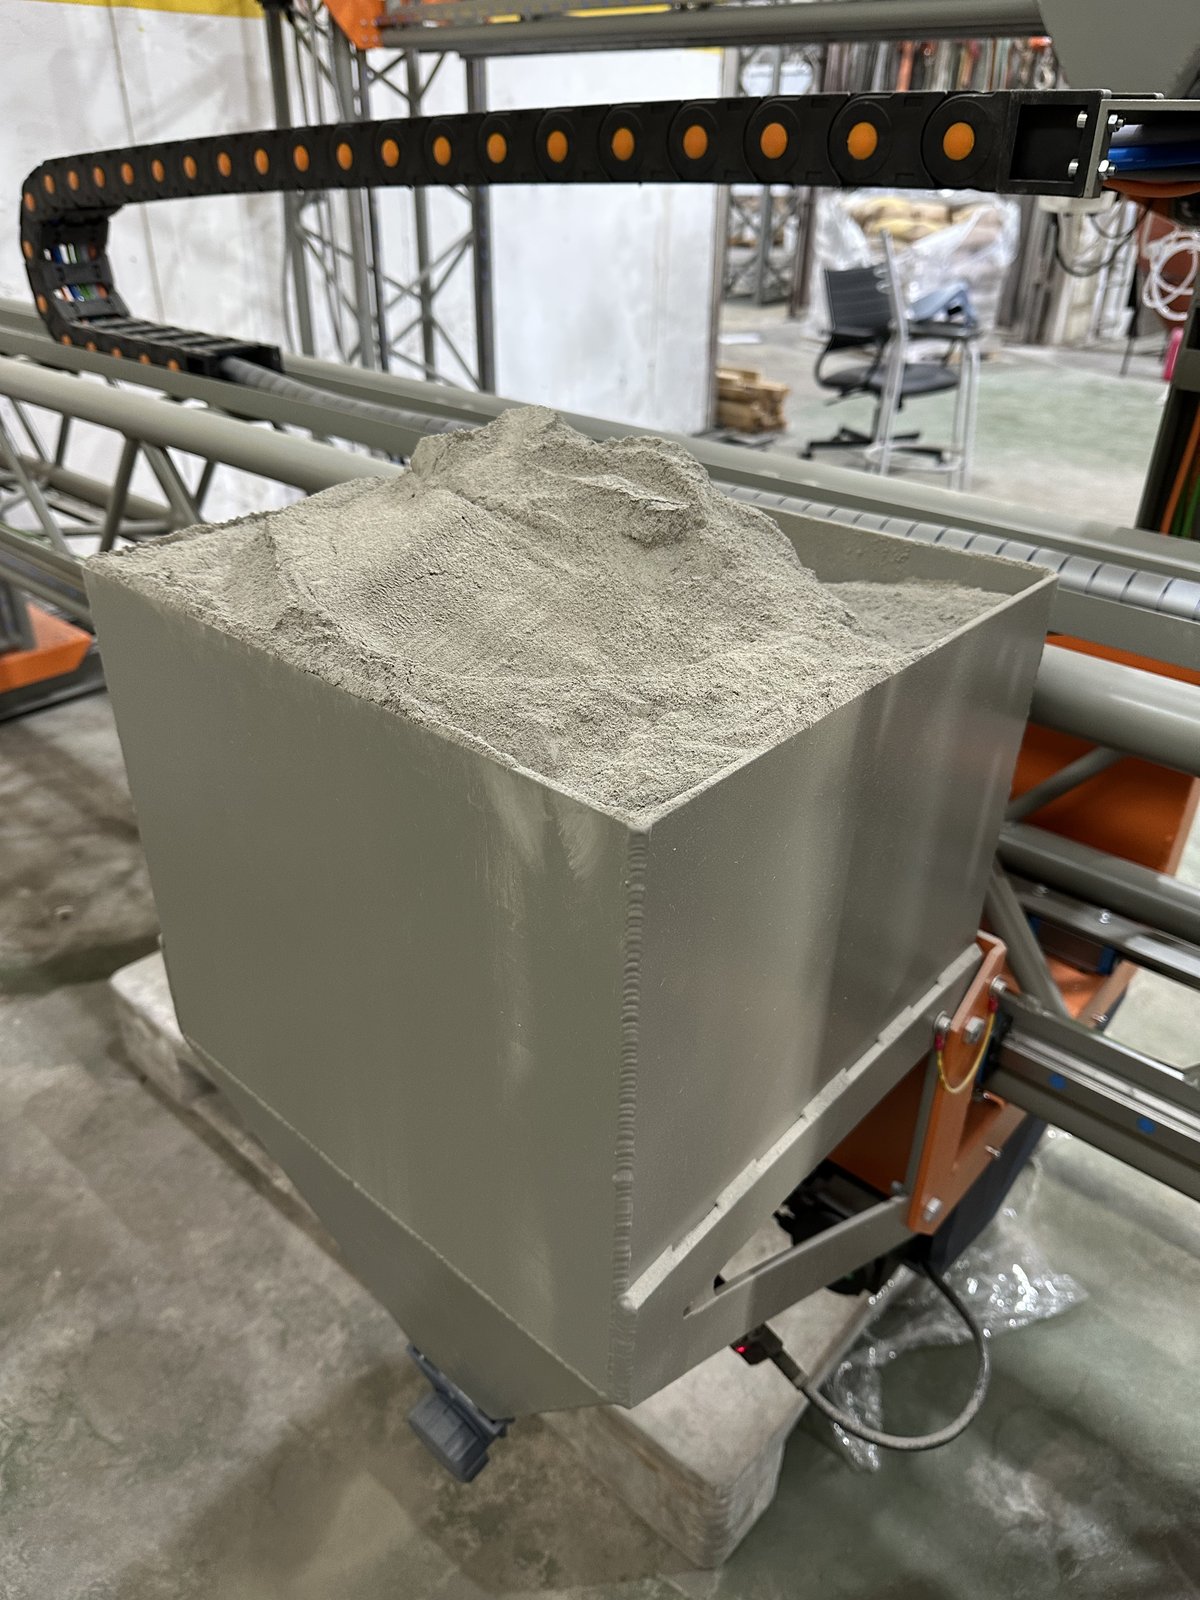
Бункер с сухой смесью
О подаче смеси →
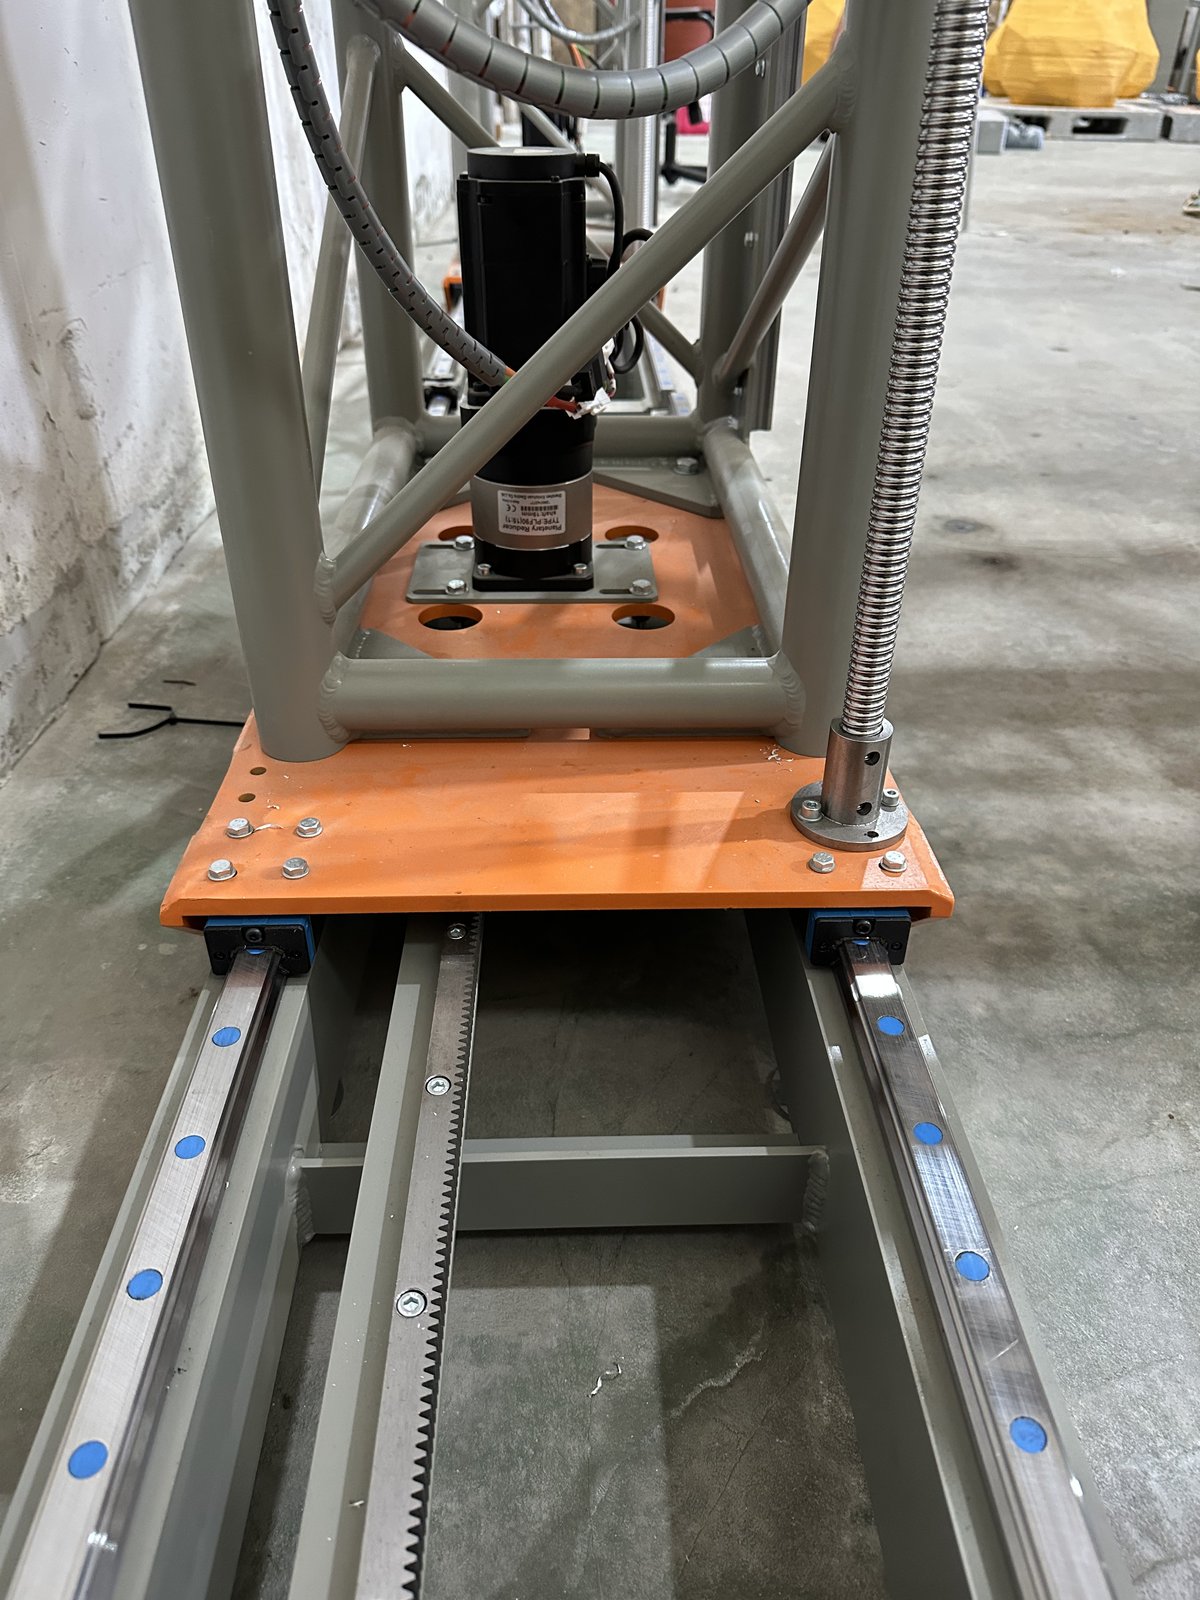
Основание портала и направляющие
О механике →
Вертикальный механизм перемещения
О приводах →
2-баковая станция подачи воды
О подаче воды →
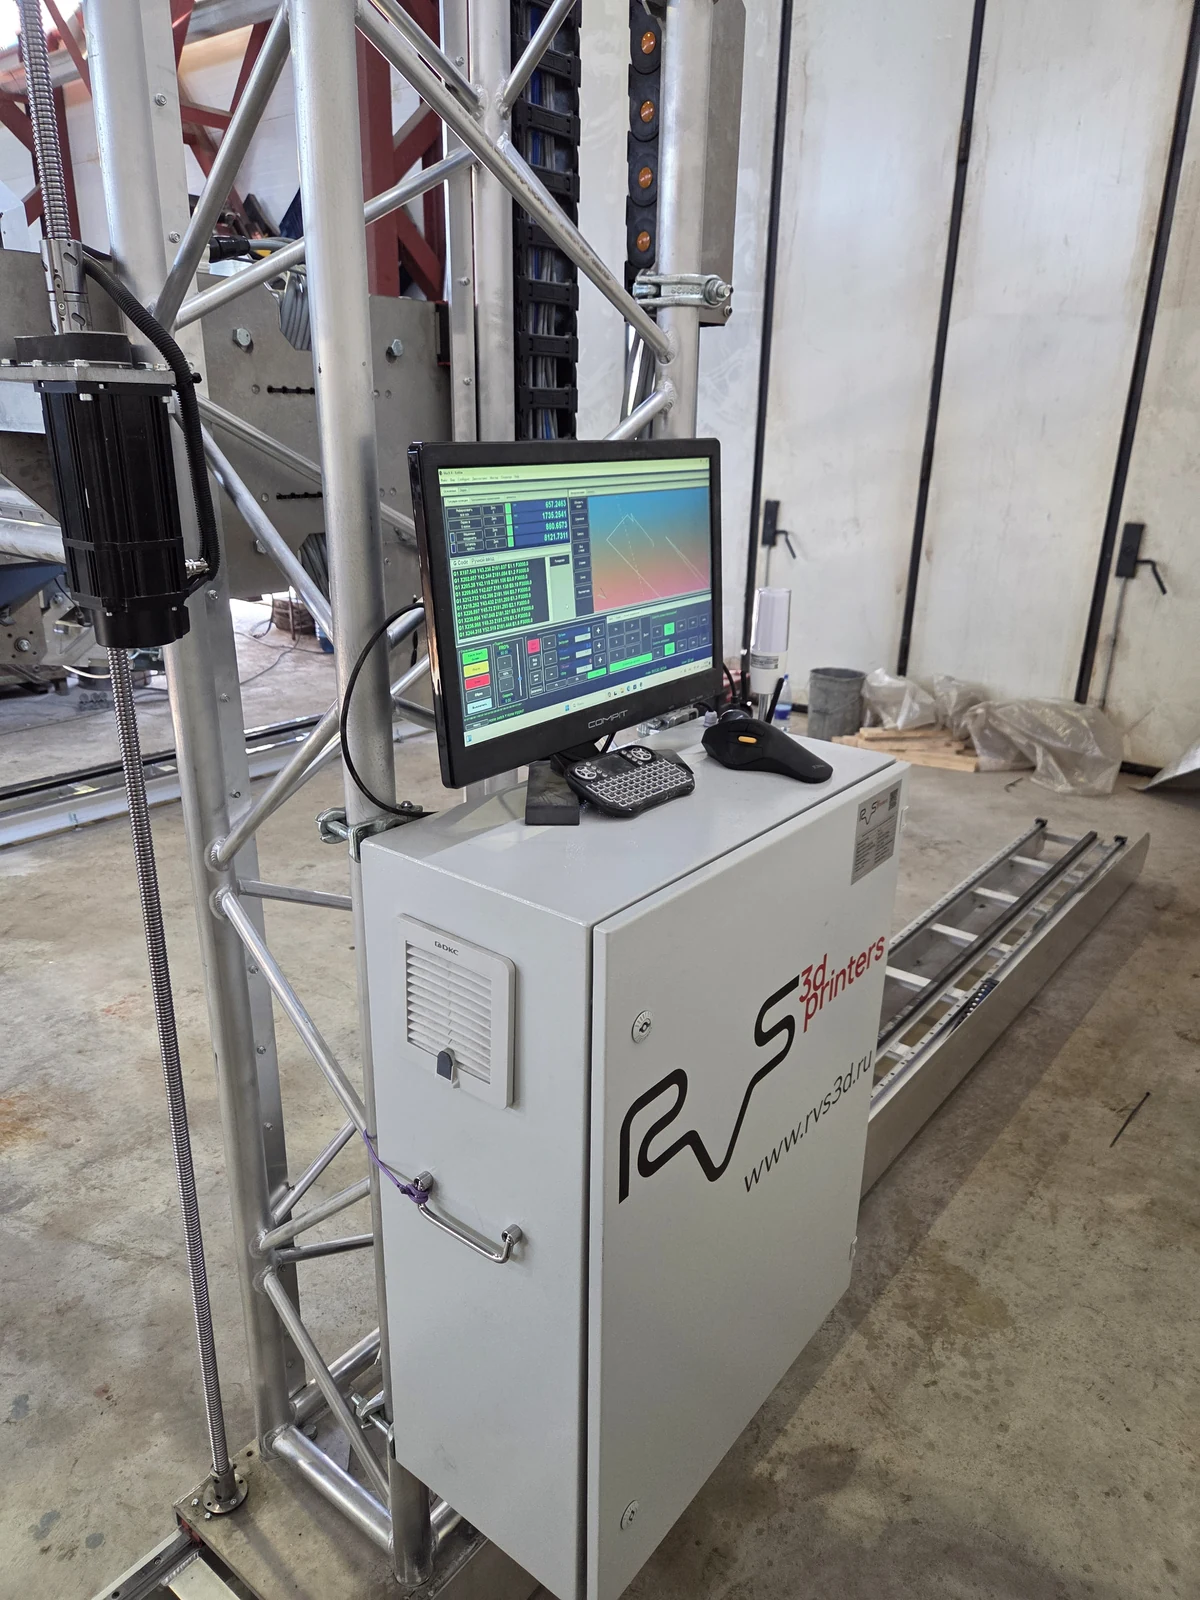
Блок управления
Блок управления
Об управлении →
Конструкция

Механика и управление
для цеховой работы.

При сухой подаче экструдер смешивает материал и наносит его. Мы выбрали рельсовый портал под тяжёлый рабочий узел: балка опирается на две стойки, через которые нагрузка передаётся на рельсы. Движение и подача объединены в системе управления Mach4.

01

Сервоприводы

Сервоприводы с обратной связью сравнивают заданное и фактическое движение двигателя, корректируют отклонения и передают информацию о сбоях в систему управления. Мы выбрали их, чтобы выдерживать заданные перемещения при работе с тяжёлым экструдером, печати сложных контуров и повторяемых изделий.

Тормоза удерживают подвижные узлы принтера в положении, в котором была остановлена печать. Это позволяет продолжить работу с той же точки, сохраняя совмещение траектории с уже напечатанной частью изделия. При отключении питания тормоза также препятствуют самопроизвольному смещению механизмов.

02

Шнеки из хромистого чугуна

Для работы с абразивными цементными смесями в RVS применяем литые шнеки из износостойкого хромистого чугуна. Шнеки, переработавшие в эксплуатации RVS 50 тонн смеси, продолжают работать. Эта наработка показывает результат применения материала в производственных условиях.

Стойкость к износу особенно важна при печати крупных изделий и повторяемых партий, когда через экструдер проходит большой объём материала. Можно развивать ассортимент, работать с разными цементными смесями для 3D-печати и выполнять длительные задания на промышленных рабочих узлах.

Износостойкость шнеков помогает выполнять длительные задания с меньшим риском остановки из-за износа рабочих деталей. Затянувшаяся пауза может привести к холодному шву — ослаблению сцепления между слоями — и браку изделия. Надёжная работа узлов помогает сохранить результат печати и избежать потери материала, труда, электроэнергии и машинного времени на повторное изготовление.

03

Вода и добавки

Двухбаковая система разделяет подготовку воды с добавками и её подачу к принтеру. Следующую порцию можно приготовить во время печати и пополнить рабочий запас, сохраняя заданную пропорцию. Мембранные насосы дозируют подготовленную жидкость в экструдер, помогая получать нужную консистенцию смеси перед нанесением слоя.

04

Окрашивание в массе

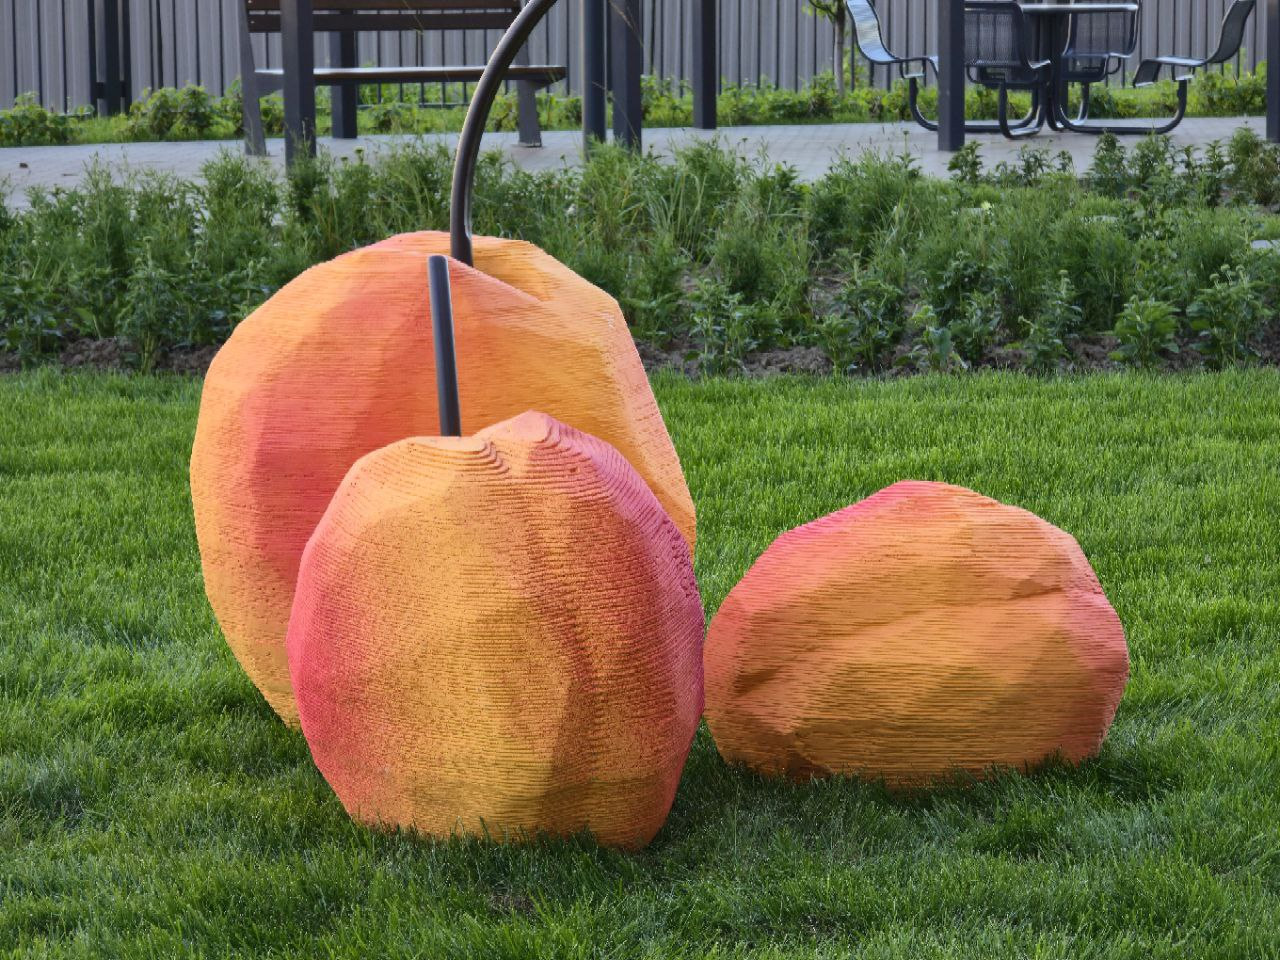
Два дозатора сухого пигмента позволяют вводить цвет при печати. Индивидуальные цветные изделия расширяют предложение для архитекторов, дизайнеров, архбюро, девелоперов и специалистов по благоустройству. Такие изделия могут продаваться дороже типовых серых МАФ благодаря индивидуальной форме, фактуре и цвету. Дозаторы входят в максимальную комплектацию или добавляются к принтеру как дополнительная опция.

Подача воды и технологических добавок

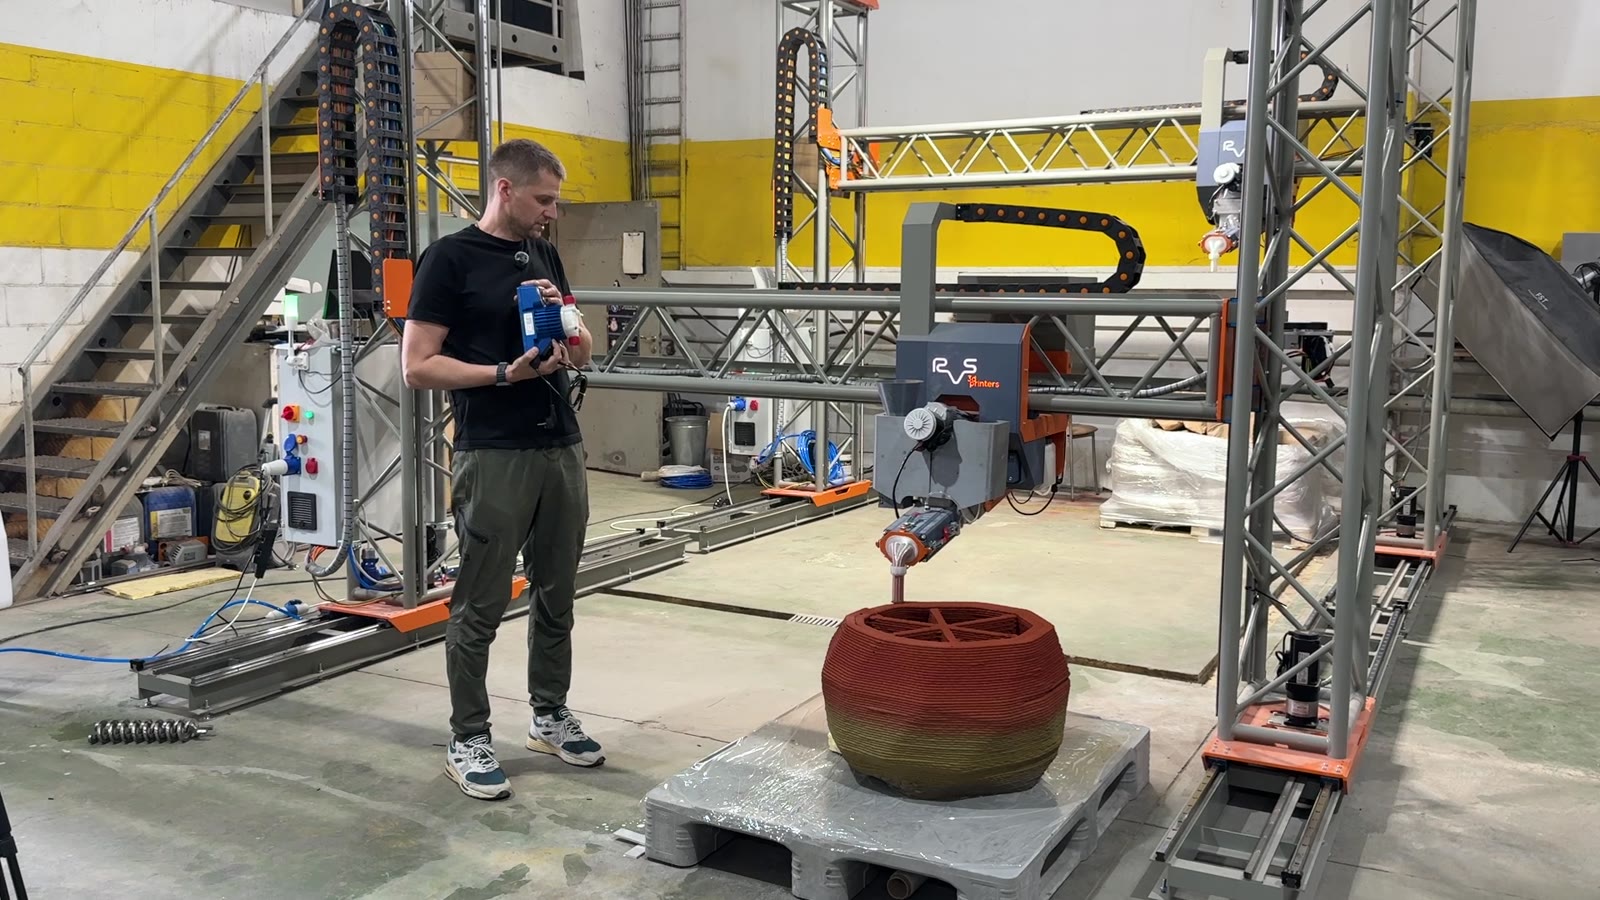
В рельсовом исполнении используются два бака по 100 литров. В верхнем оператор готовит воду с технологической добавкой по выбранной рецептуре. Из нижнего, рабочего, бака насосы подают приготовленную жидкость к принтеру. Когда рабочий запас уменьшается, оператор пополняет его из верхнего бака.

Раздельные ёмкости позволяют готовить следующую порцию, пока принтер расходует предыдущую. При пополнении проще повторять заданное соотношение воды и добавки — это особенно полезно для длительных заданий и повторяемых партий.

Для дозированной подачи используем промышленные мембранные насосы, предназначенные для химических реагентов. Их выбираем с учётом управляемой подачи и совместимости деталей с рабочим составом. Добавки и дозировки подбираем под изделие и условия производства и фиксируем в технологической карте.

В баках находится вода с добавкой. Сухая смесь соединяется с ней в экструдере непосредственно перед выходом из сопла, поэтому на изделие поступает свежеприготовленный раствор.

Такие насосы работают на нашем оборудовании с 2023 года. Их выбор опирается на опыт эксплуатации с составами, которые мы применяем при печати.

Мембранный насос в руках во время рассказа о подаче воды и добавок
Как мы разрабатывали шнеки

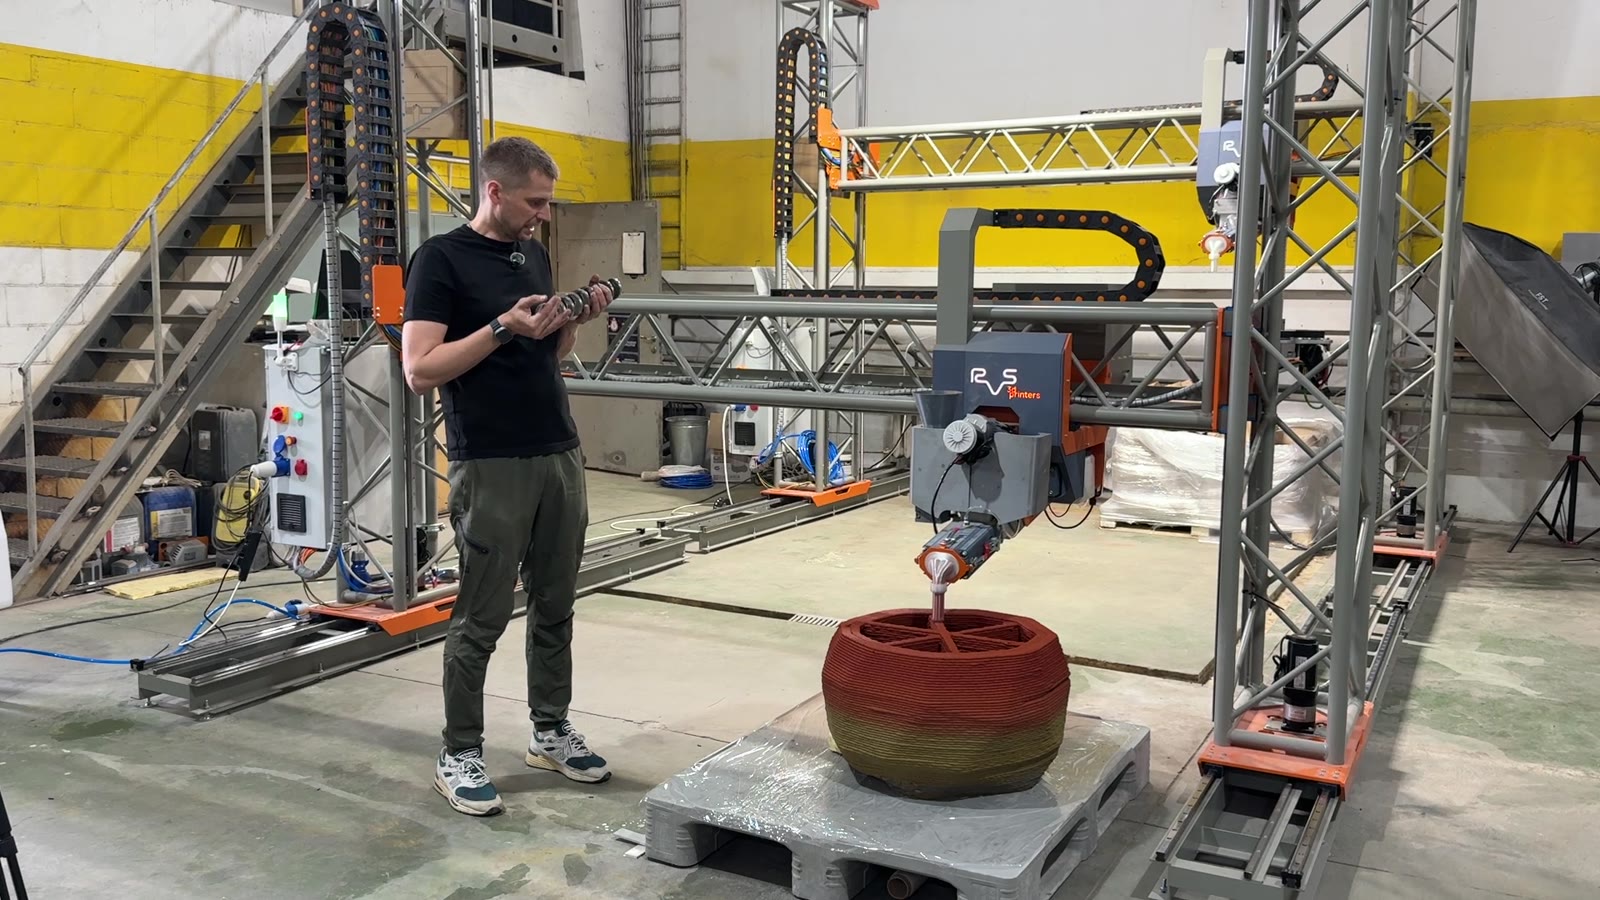
Шнеки — одна из ключевых разработок RVS. Более трёх лет мы подбирали состав металла и технологию изготовления для работы с абразивной бетонной смесью. В основе этой разработки — собственный опыт эксплуатации принтеров.

В текущей версии используется хромистый чугун с содержанием хрома более 20%, с добавлением титана и никеля. Стойкость к истиранию важна для сохранения рабочей геометрии шнека и его длительной работы в производственных условиях. Шнеки изготавливаются литьём по ХТС — в формах из холоднотвердеющих смесей.

Шнеки, переработавшие в эксплуатации RVS 50 тонн смеси, продолжают работать.

Демонстрация шнека на фоне цехового принтера RVS
Как получаем цвет и переходы оттенков

Окрашенные в массе изделия востребованы у архитекторов, дизайнеров, архбюро, девелоперов и компаний, занимающихся благоустройством. Они подбирают форму, фактуру и цвет под конкретный проект. Вазоны, скамьи, скульптуры, фасадные и интерьерные элементы можно выполнять в цвете, согласованном с оформлением пространства.

Пигмент вводится в смесь во время печати: цвет получает сам бетон. Поэтому для получения выбранного цвета не требуется вручную красить готовое изделие — сокращается отдельная операция и связанный с ней труд. Дозирование в процессе также упрощает подготовку: не нужно заранее перемешивать всю партию сухой смеси с красителем. Послойный рельеф создаётся вместе с формой и может оставаться частью оформления изделия.

Индивидуальная геометрия, печатная фактура и окрашивание в массе позволяют предлагать изделия, разработанные под архитектурный замысел заказчика. Такие изделия могут продаваться дороже типовых серых МАФ. Для производителя это возможность расширять ассортимент и работать с более дорогими индивидуальными заказами.

Два дозатора сухого пигмента поставляются в максимальной комплектации или при добавлении как дополнительная опция к принтеру. Оттенок и вариант отделки согласуют на образце.

Почему используем линейные направляющие и ШВП

Если масса головки и ускорения не согласованы с механикой, возникают прогибы и колебания, приходится ограничивать динамику. Для нас это аргумент в пользу портала и станочных узлов.

Линейные направляющие задают прямолинейное движение и воспринимают нагрузку от подвижных узлов. Для подъёма и опускания балки применяем ШВП — шариковинтовые пары: они преобразуют вращение двигателя в перемещение по высоте. Такая механика нужна, чтобы повторять заданные перемещения от слоя к слою.

Первую машину с подобной механикой мы собрали в 2022 году и проверили её в условиях бетонного производства. Стандартные станочные узлы позволили упростить сборку: уменьшить объём сварки и ручной подгонки деталей. Опыт эксплуатации стал основой для развития следующих машин.

Оснащение экструдера и дальнейшая модернизация

Новый дозатор добавляет не только функцию, но и массу: привод, крепления, бункер и материал. Мы выбирали конструкцию портала с учётом тяжёлых шнеков и оснащения экструдера, чтобы развитие рабочего узла учитывалось вместе с механикой.

Следующее направление — новые системы подачи, в том числе фибры и других компонентов. Развиваем их с возможностью модернизации принтеров клиентов. Состав модернизации и совместимость с конкретной версией оборудования будут определяться по мере готовности модулей.

Как мы развиваем оборудование →

Реальные заказы на оборудовании RVS

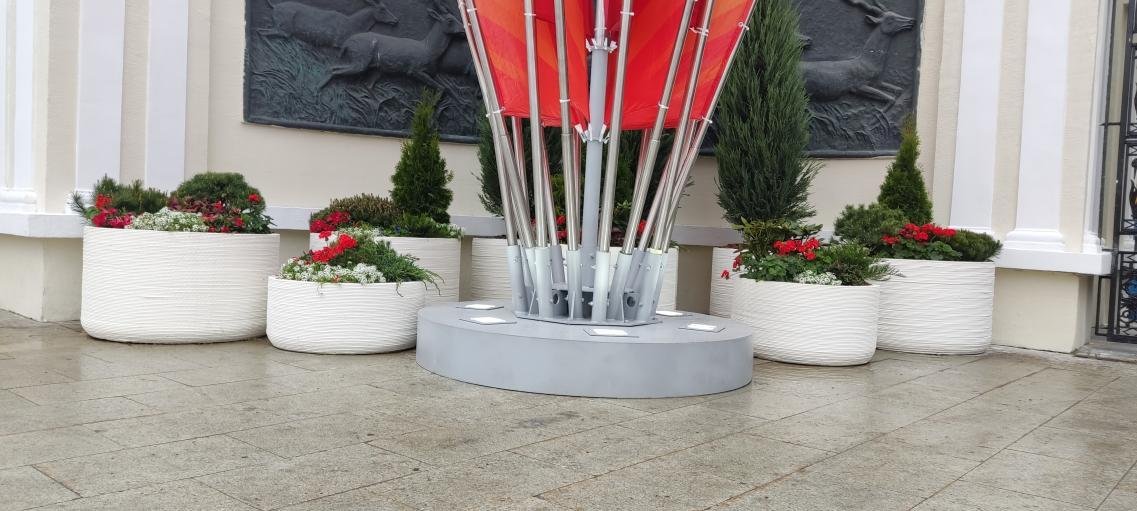
Вазоны у входа в Московский зоопарк

Московский зоопарк: несколько моделей в одной партии

вазонов · 4 модели
18
масса изделий
3,51 т
суммарная печать
35 ч

Для входной группы изготовили 18 вазонов четырёх моделей. По расчёту выполненного заказа общая масса изделий составила 3,51 тонны, суммарное время печати — 35 часов.

Этот заказ показывает, как можно выпускать несколько размеров и форм в рамках одной партии. Каждая модель готовится в цифровом виде; для неё не требуется собственная литейная форма.

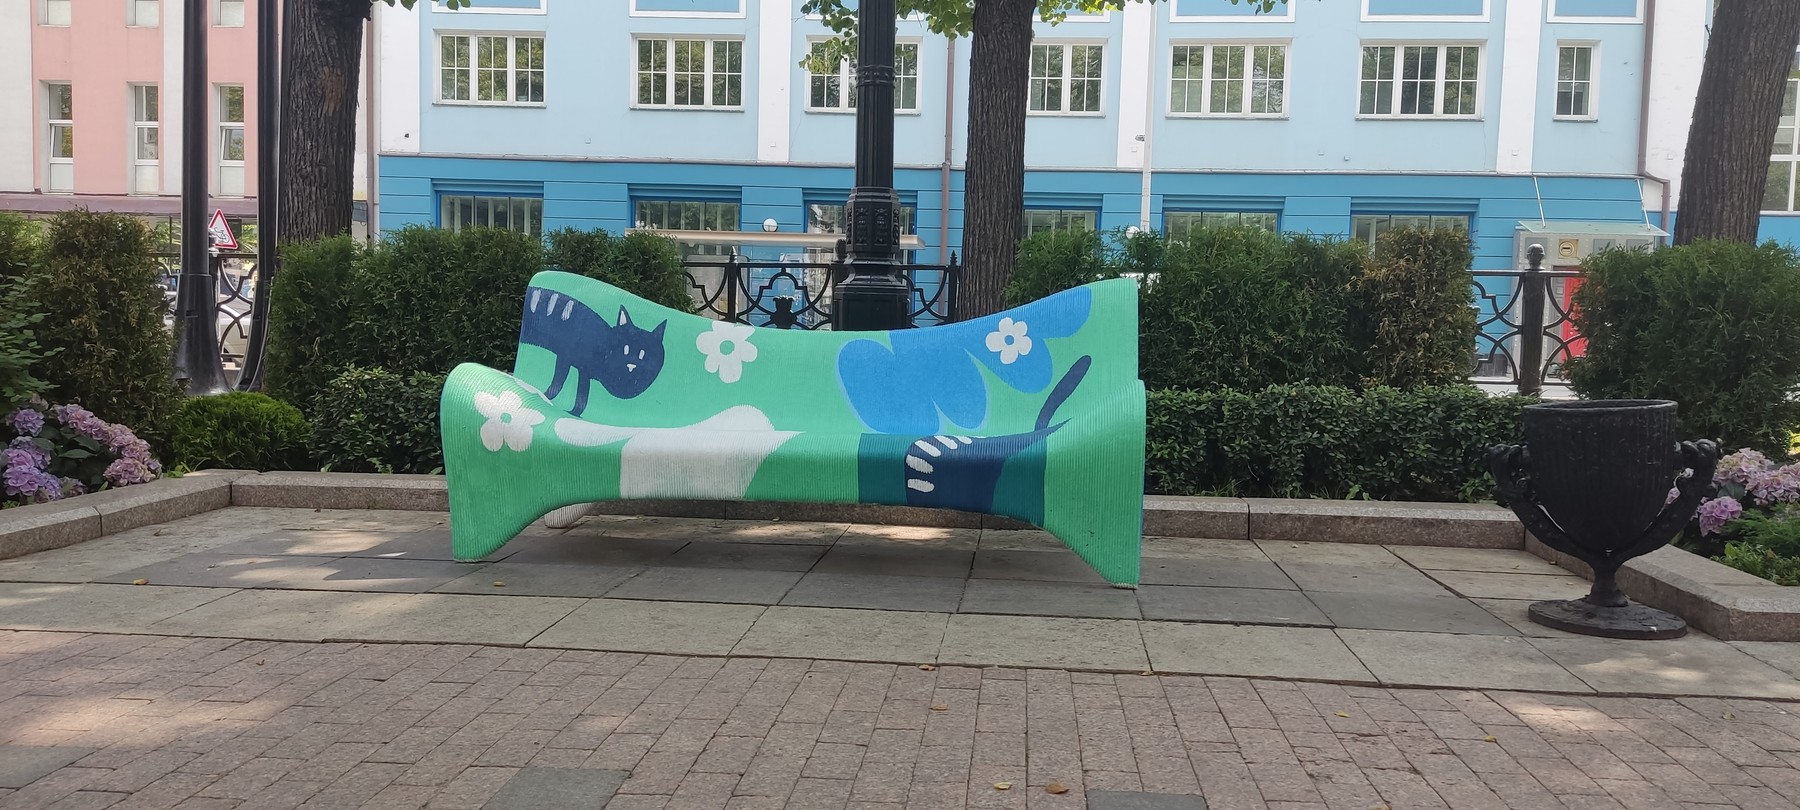
Расписная бетонная скамья в Нарышкинском сквере

Нарышкинский сквер: вазоны и скамьи для одного пространства

вазонов и скамеек
46 + 10
принтера
2
реализация печати
3 недели

Для фестиваля «Лето в Москве» напечатали 46 вазонов и 10 скамеек. Печать выполняли на двух принтерах параллельно, в одну смену; реализация печати заняла три недели. Часть скамеек расписали художники, часть украсили мозаикой.

Пример показывает возможность сочетать разные виды МАФ в одном заказе и выбирать отделку под оформление пространства.

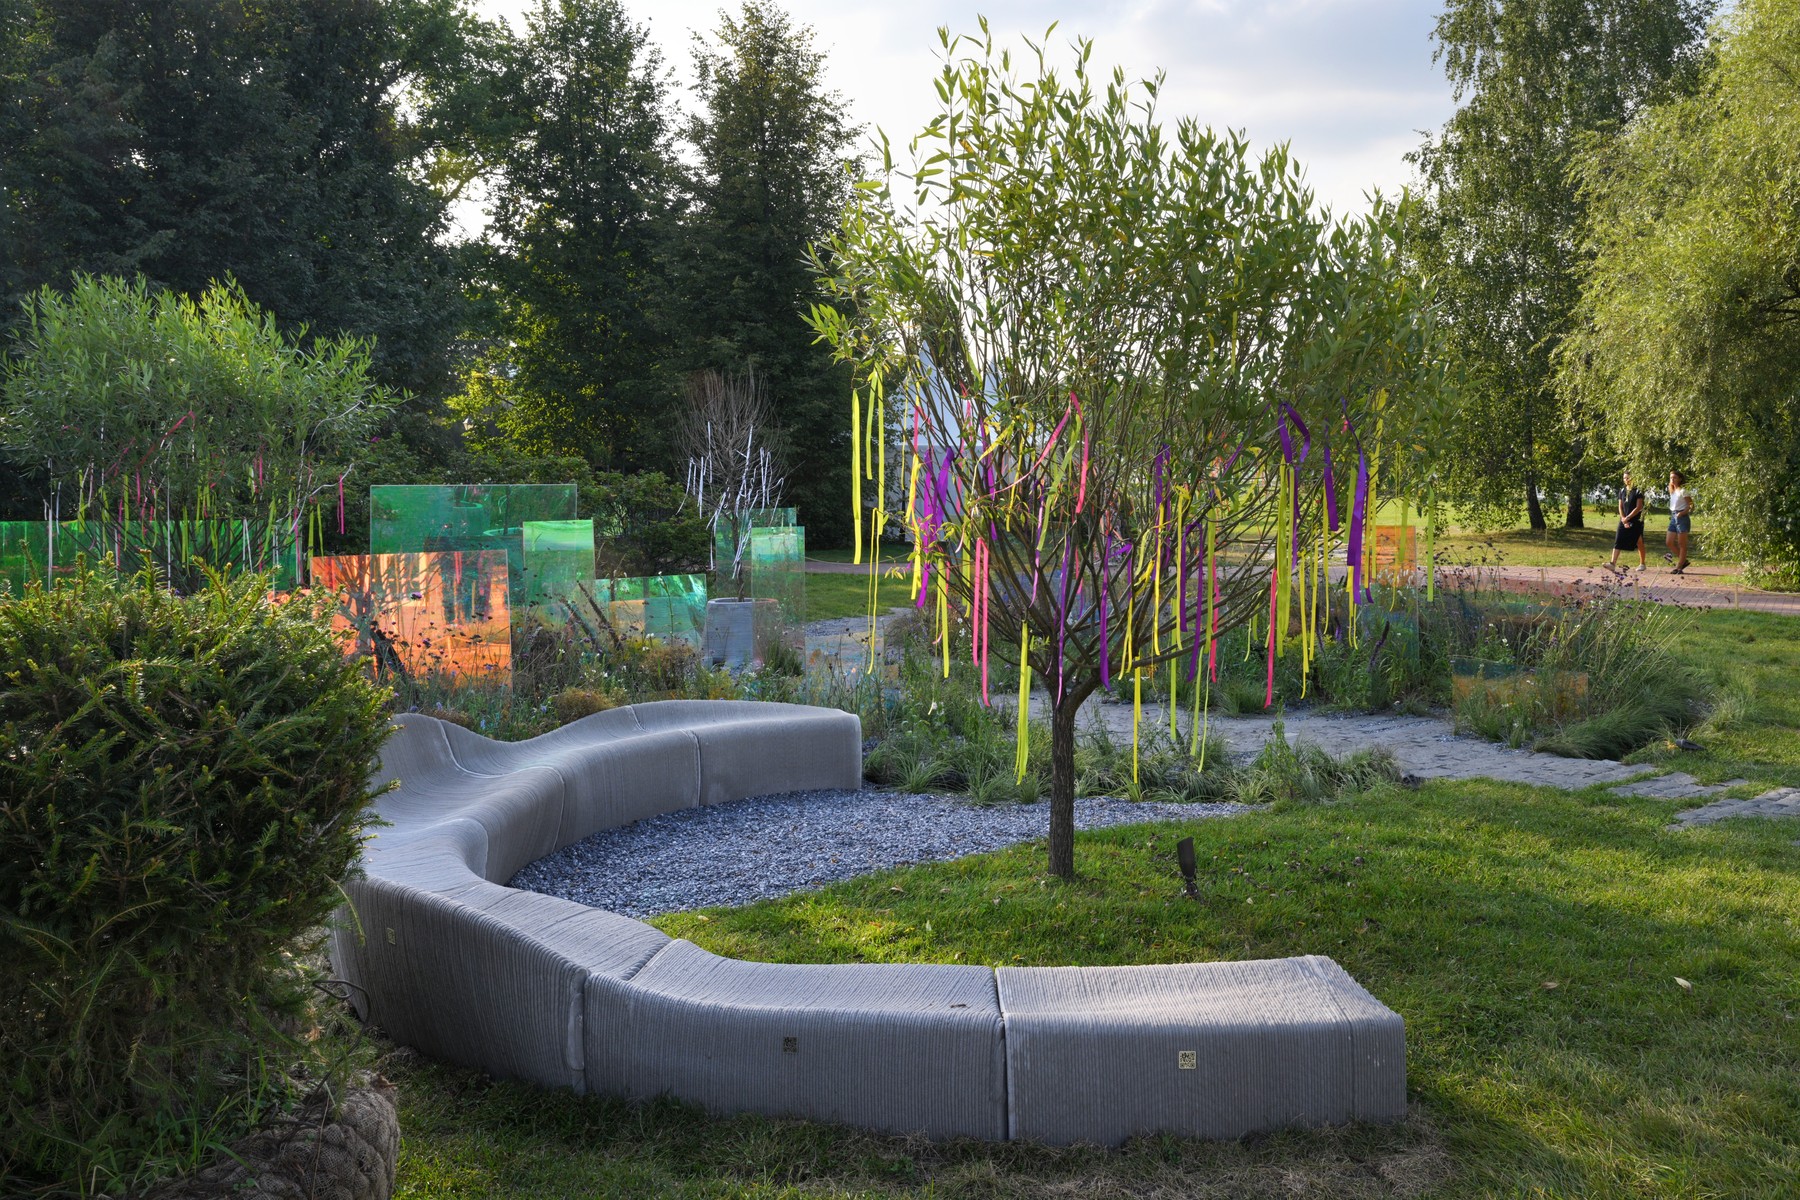
Скамья из секций в саду «Времена года»

Царицыно: пятиметровая скамья из семи секций

секций
7
диаметр композиции
5 м
масса секции
157–230 кг

Для сада «Времена года. Переосмысление» напечатали подковообразную скамью из семи полых секций массой 157–230 кг. Диаметр композиции — 5 метров.

Разделение на секции позволило изготовить и перевезти крупную композицию отдельными частями. Такой подход применим к длинным скамьям, декоративным колоннам и составным интерьерным объектам.

Указанное время печати относится к конкретным заказам. Выдержку, отделку, сборку и доставку включают в общий график производства отдельно.

Все реализованные проекты →
Печатающий узел

Как готовится смесь

Сухая смесь и вода подаются раздельно. Раствор непрерывно готовится в экструдере непосредственно перед выходом из сопла.

Раствор готовится у головки, поэтому его консистенцию подбирают под укладку и сохранение формы слоя.

Разобраться в сухой подаче ↗
Что это даёт при печати и обслуживании

Схема объединяет смешивание и подачу в экструдере. Отдельные бетономешалка и бетононасос для приготовления и подачи раствора к головке не нужны.

Если состав подобран неправильно и смесь схватилась, доступный узел экструдера можно разобрать и очистить.

Сухую смесь загружают в систему подачи, а воду добавляют непосредственно в экструдере. Раствор готовится перед нанесением слоя. Для этого процесса не нужны отдельные замесы готового раствора и его перекачивание к головке по длинной мокрой магистрали.

Короткий путь приготовленного материала позволяет подбирать консистенцию под форму изделия. Густой, формоустойчивый состав помогает сохранять рельеф и поддерживать следующие слои. Детали, которые контактируют с раствором и требуют очистки, сосредоточены в экструдере и сопле.

На своих принтерах используем смеси «Боларс» и испытываем альтернативные составы. Смесь можно приобретать у RVS или напрямую у производителя. При выборе поставщика для вашего региона обсудим пригодность состава и пробную печать. Для рельсовой модели максимальная фракция — 1 мм.

Подробнее о сухой подаче →

Где взять модели для первых изделий

Начать знакомство с печатью можно с каталога моделей RVS. Для собственного ассортимента модель разрабатывают по эскизу, фотографии или размерам, заказывают у специалиста либо подбирают в библиотеке с подходящими условиями использования.

Перед печатью проверяют стенки, основание, устойчивость слоёв и деление на секции, затем готовят траекторию в слайсере. Это превращает изображение будущего изделия в рабочее задание для принтера.

Если модели ещё нет, покажите то, что хотите изготовить. Вместе разберём возможность печати и объём подготовки. Состав стартовых файлов и необходимую помощь с моделированием отразим в предложении.

Кто нужен для работы

Производство включает подготовку изделия, печать и постобработку. Эти задачи можно распределить между сотрудниками или совмещать: один специалист может готовить модели и печатать либо заниматься печатью и постобработкой. При необходимых навыках один человек может выполнять весь цикл — от подготовки изделия до готового результата. Состав команды выбирают под сложность продукции и объём заказов.

РаботаЗа что отвечает специалист
Подготовка изделияДизайнер, архитектор или специалист по моделированию готовит геометрию, проверяет конструкцию и программу печати. Для отдельных заказов его можно привлекать по проекту.
ПечатьОператор подготавливает принтер, настраивает материал, контролирует слои, пополняет компоненты и обслуживает оборудование.
Изготовление после печатиСпециалист по работе с бетоном и отделке выполняет предусмотренные операции: выдержку, заполнение, обработку, сборку и подготовку к отгрузке.

Один оператор — несколько принтеров

Автоматическая печать позволяет одному оператору обслуживать несколько принтеров RVS. Например, при печати изделий продолжительностью 3–4 часа можно распределить задания между тремя принтерами и поочерёдно выполнять необходимые операции: контролировать печать, пополнять материал и армировать изделие, если в этом имеется необходимость.

Количество принтеров на оператора зависит от сложности изделий и частоты этих операций.

Принтер подскажет, когда пополнить смесь

Когда запас сухой смеси подходит к концу, сигнальная лампа привлекает внимание оператора: пора пополнить бункер. Это помогает вовремя заметить необходимость загрузки материала, в том числе при обслуживании нескольких принтеров.

Автоматика выполняет повторяющиеся движения и укладку материала по программе. Специалист или команда занимаются подготовкой, контролем и доведением изделия до нужного результата. Подготовку 3D-модели можно передать на аутсорс: специалистов по моделированию находят в интернете и привлекают под конкретный заказ. Модель и программу печати проверяют под возможности принтера и конструкцию изделия. При подборе оборудования обсудим, какие работы вы уже умеете выполнять и чему предстоит обучиться.

Два исполнения

Размеры и характеристики

Поле печати определяет доступное пространство для изделий. Габариты показывают размер самого оборудования; проходы и остальные зоны участка учитываются отдельно.

Компактный

Поле печати, Д × Ш × В
2 100 × 2 400 × 2 100 мм
Габариты принтера, Д × Ш × В
3 000 × 3 000 × 3 000 мм
Базовая поставка, без НДС
4 000 000 ₽

Рельсы 6 м

Поле печати, Д × Ш × В
5 100 × 2 500 × 2 240 мм
Габариты со шкафом, Д × Ш × В
6 000 × 4 100 × 3 250 мм
Базовая поставка, без НДС
4 500 000 ₽

Длину рельсов можно согласовать под помещение. Оснащение, доставку и запуск выберите в калькуляторе поставки.

Все технические характеристики
Характеристики исполнения с рельсами 6 м
Масса1 500 кг
Мощность сервоприводов1 кВт
Подача экструдерадо 3 кг/мин
Скорость перемещения при печатидо 6 м/мин
Скорость позиционированиядо 10 м/мин
Ширина / высота слоя24–35 / 3,5–12 мм
Максимальная фракция смеси1 мм
Материал шнековХромистый чугун, более 20% хрома; добавки титана и никеля
Наработка шнеков в эксплуатации RVS50 тонн смеси; шнеки продолжают работать
Бункер сухой смеси100 кг
Питание / выделенная мощность220 В / 6 кВт
Водяной узелДва бака по 100 л; мембранные насосы для подачи воды с технологическими добавками
Запросить полную спецификацию ↗
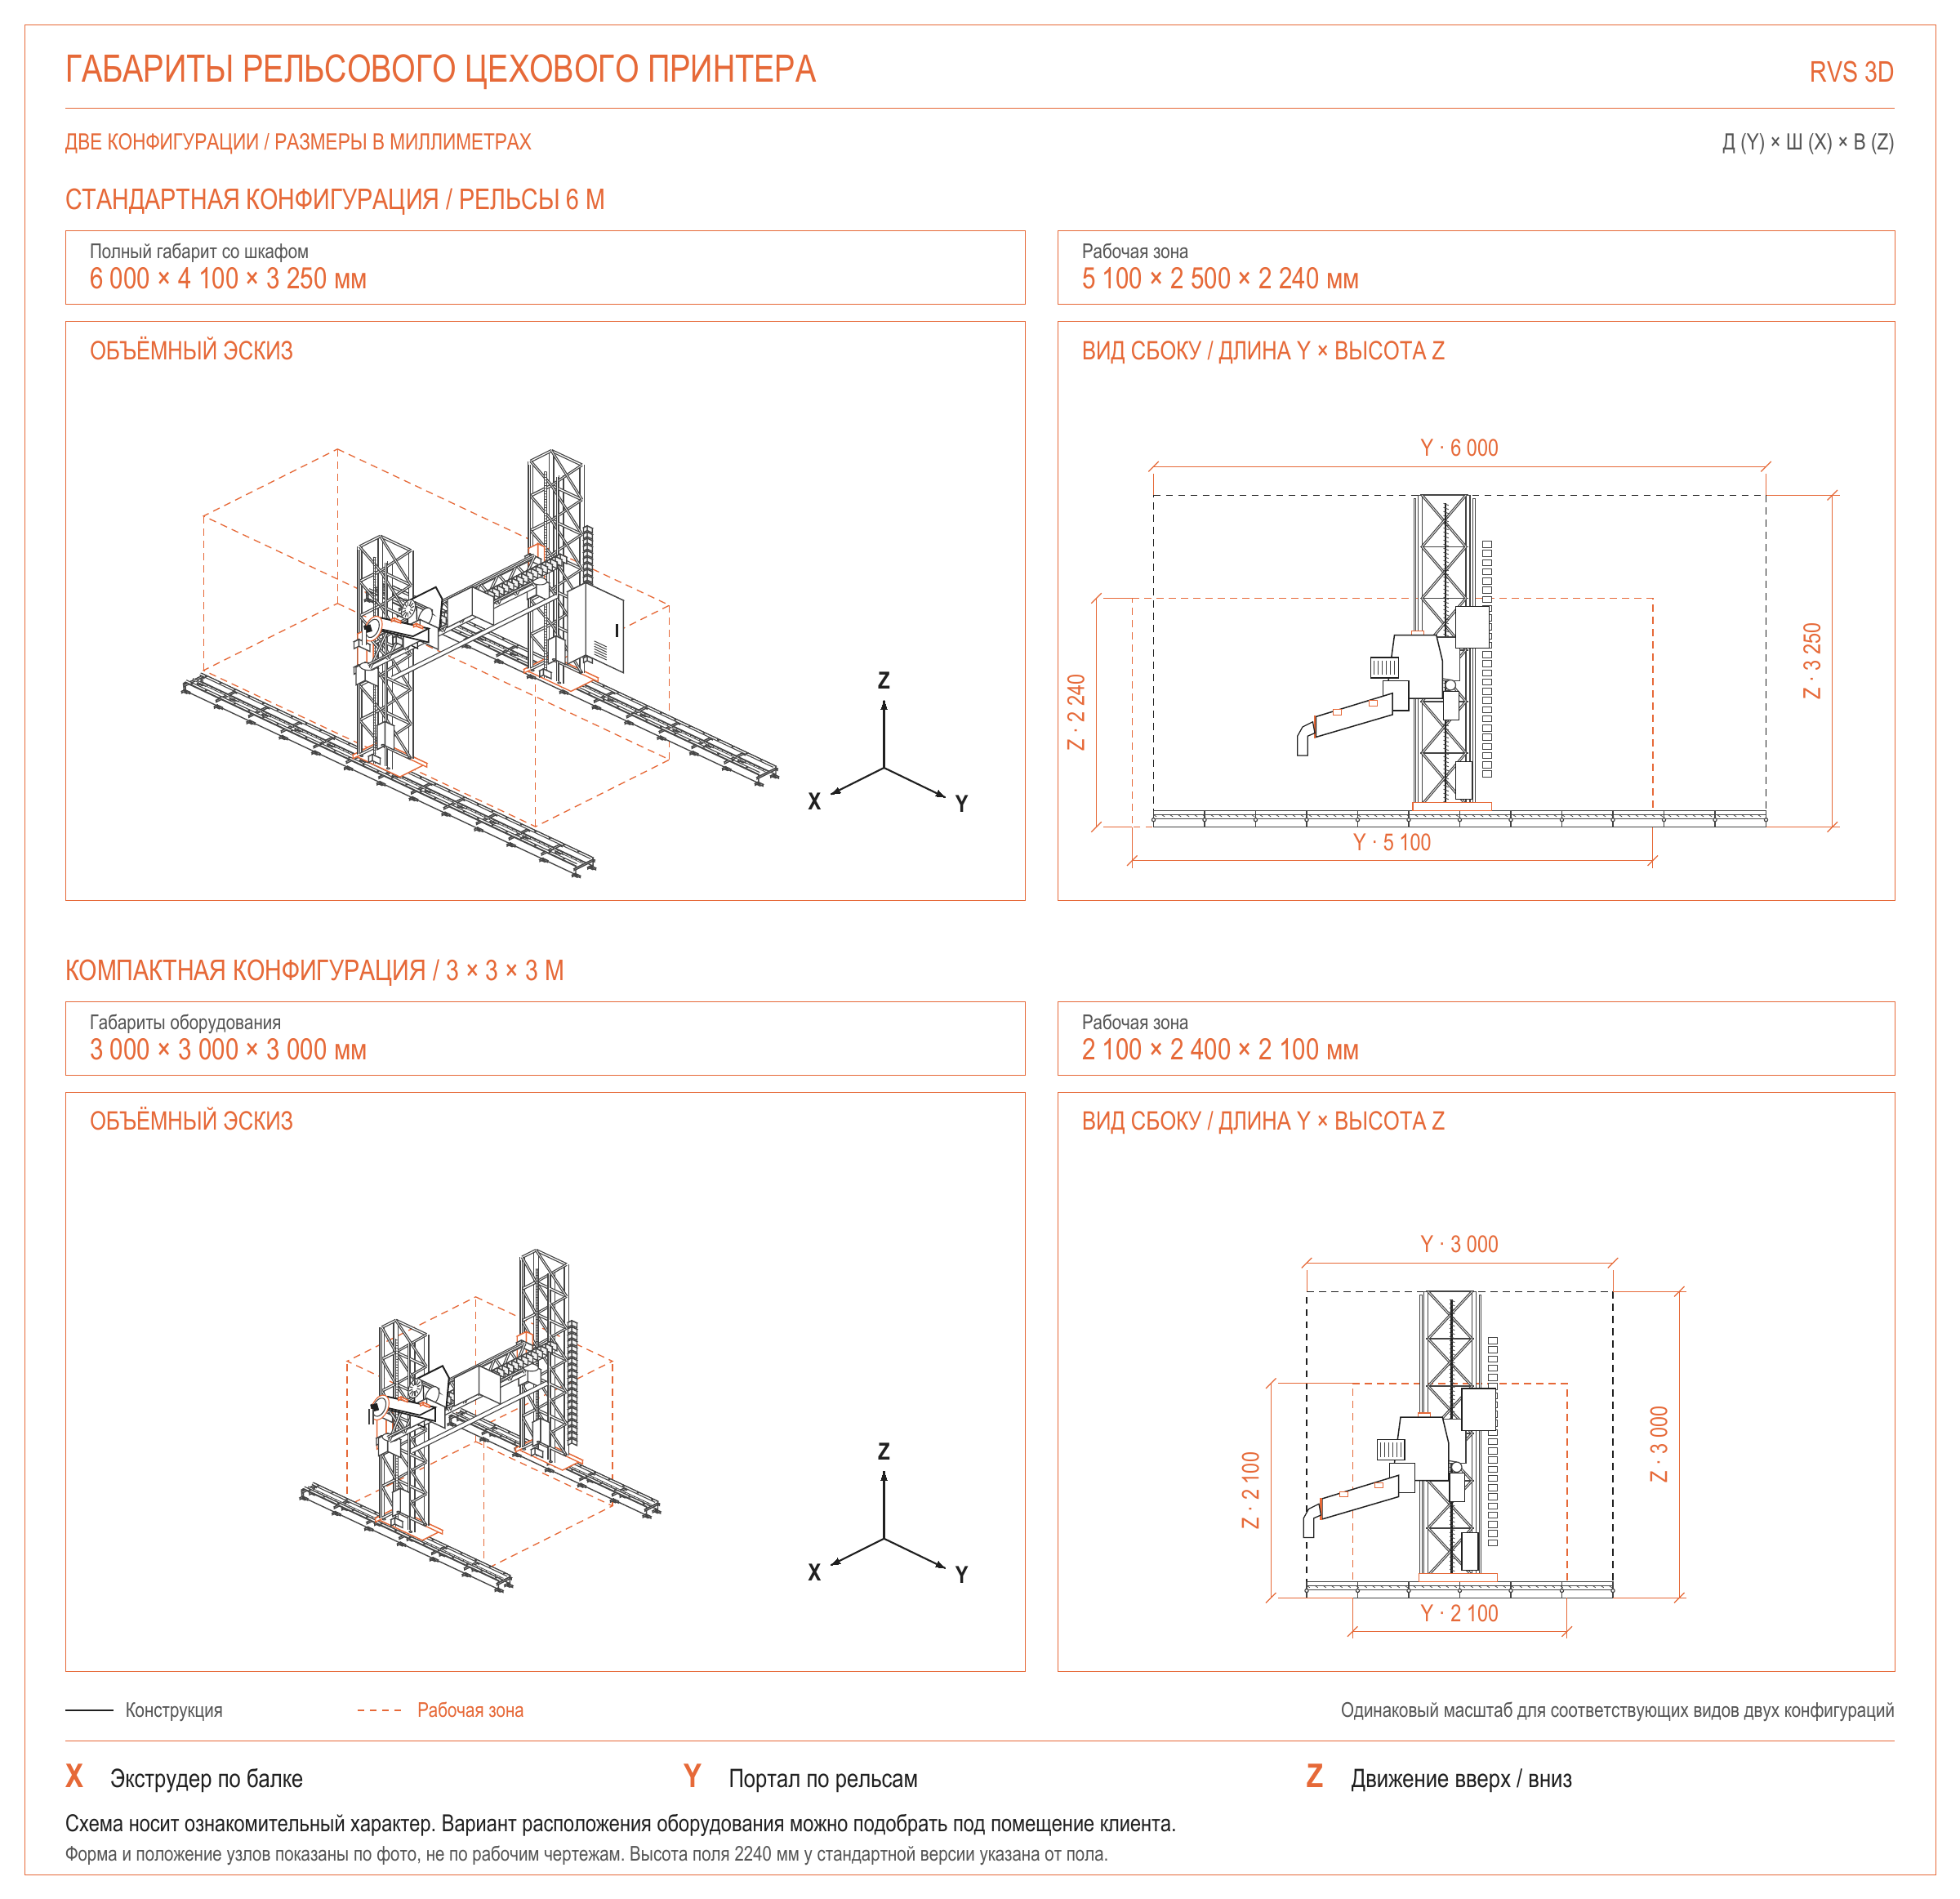
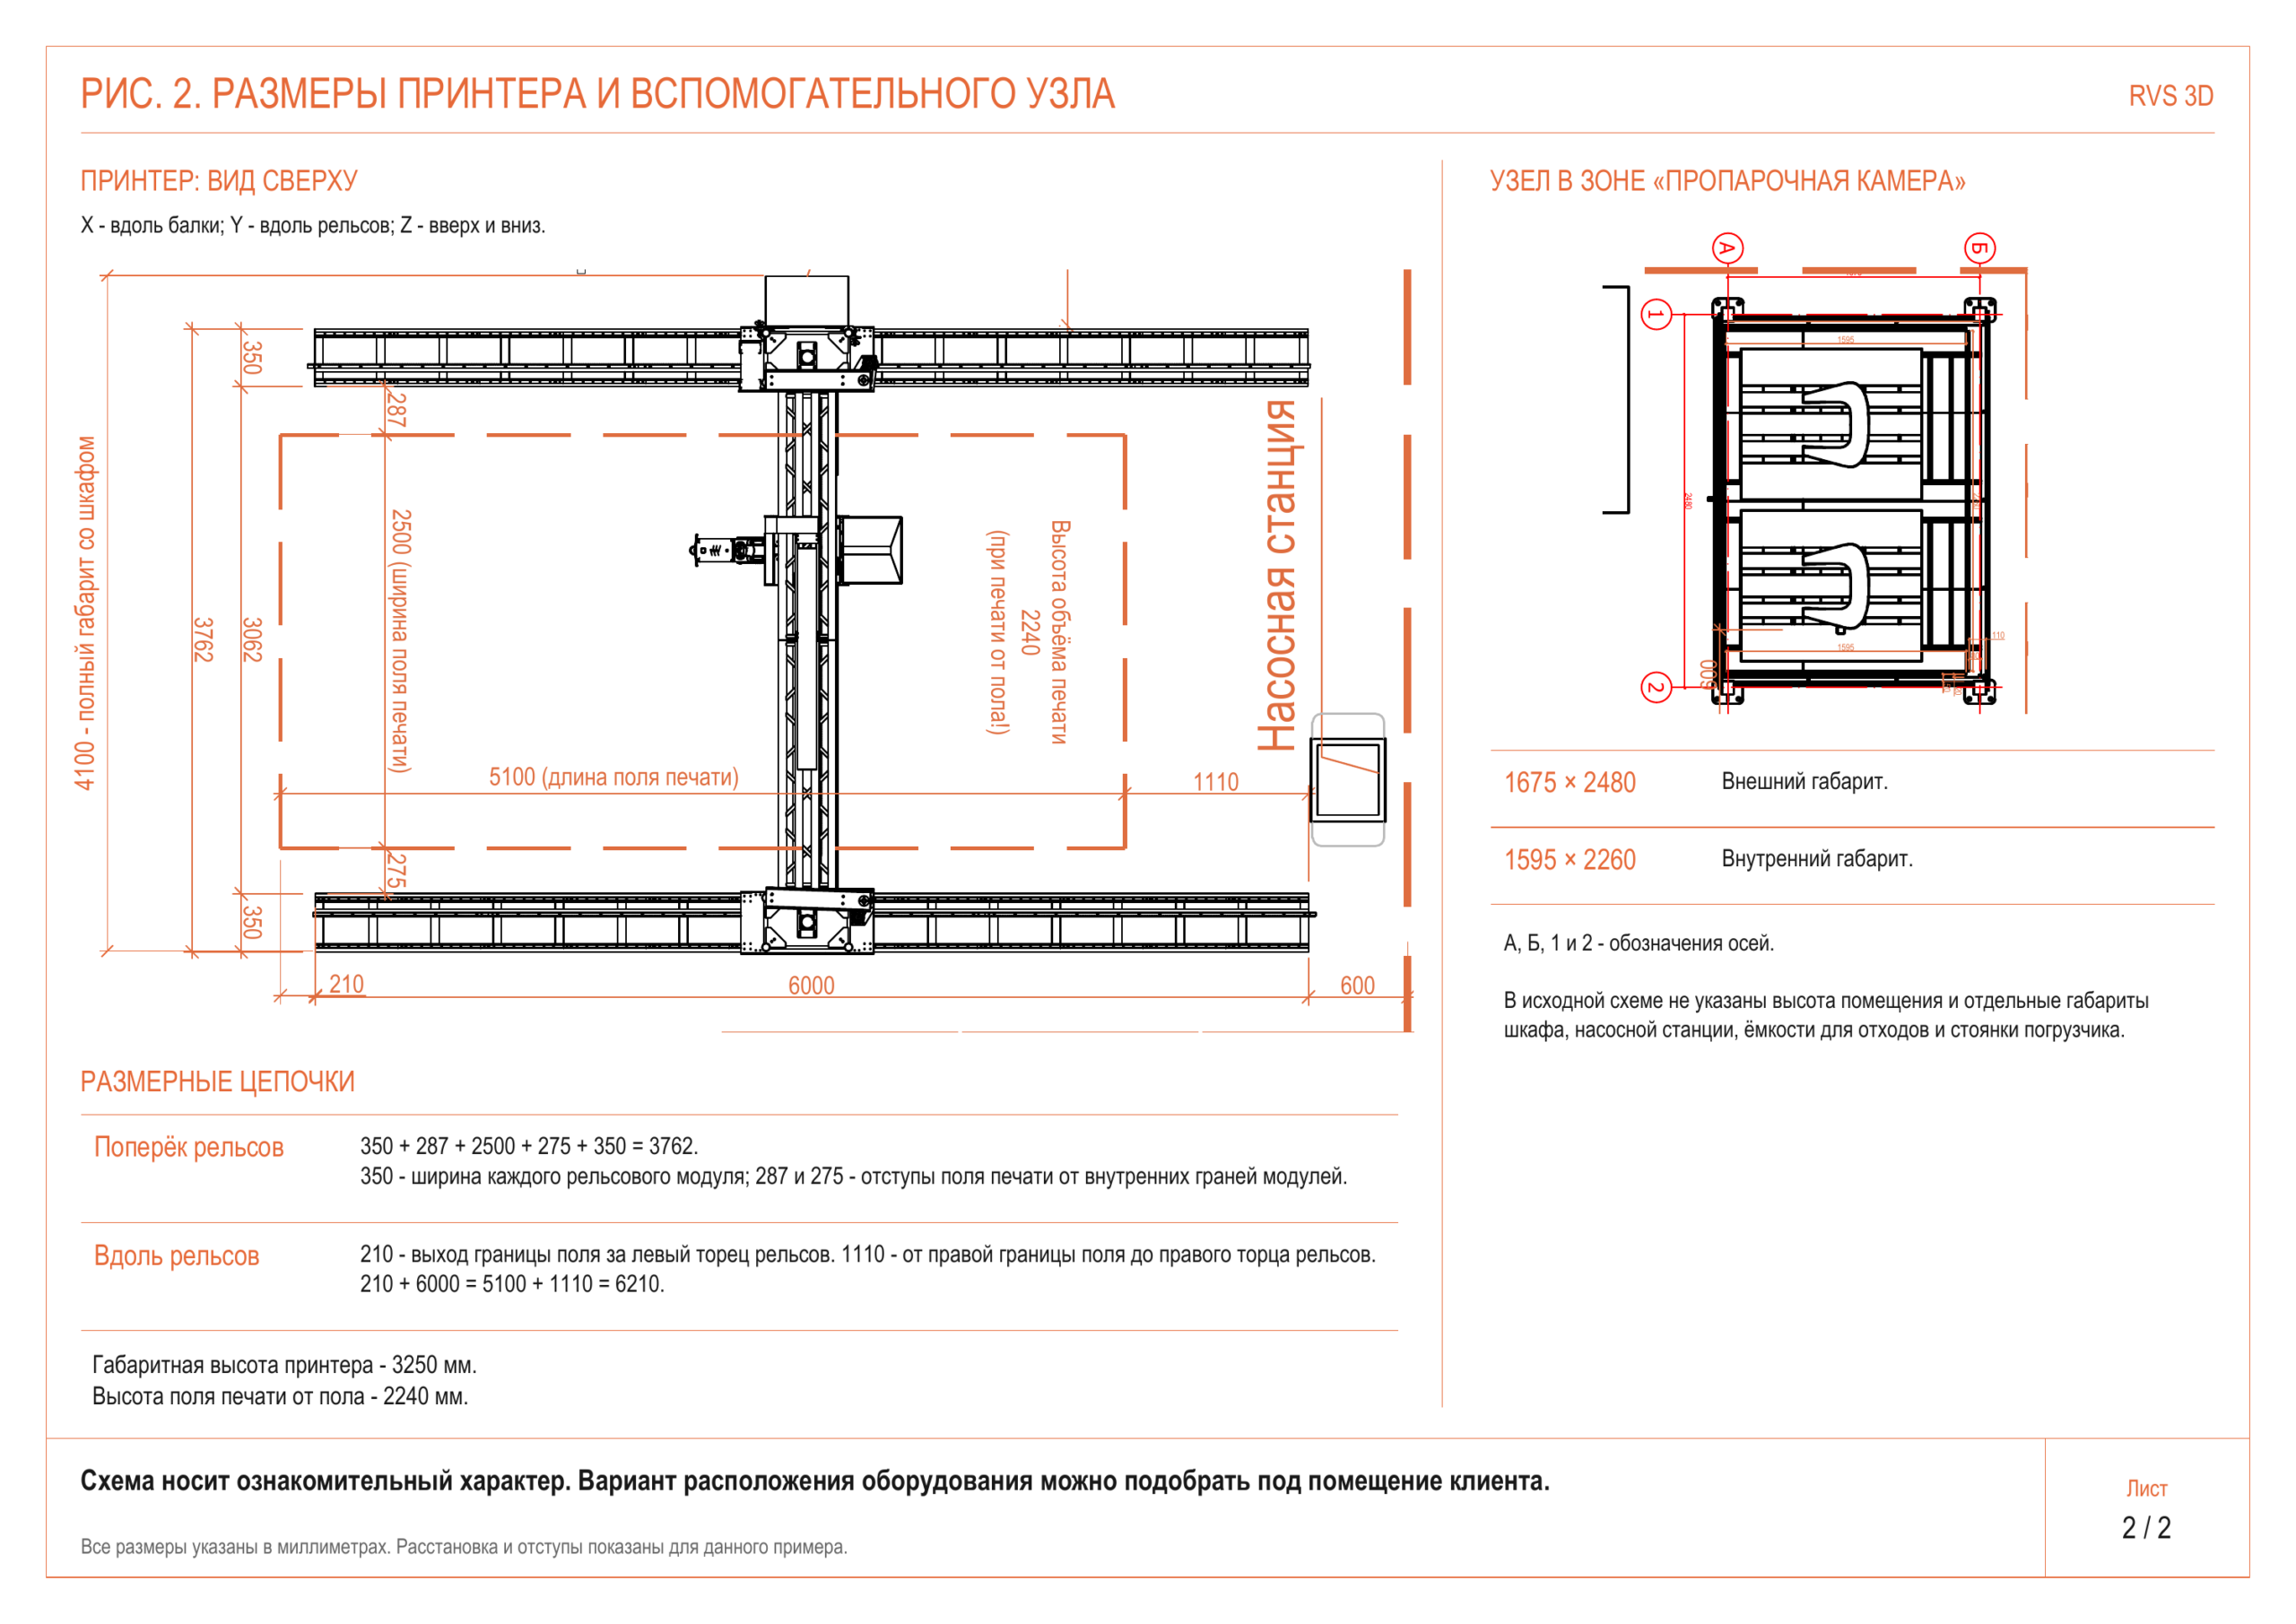
Габаритные чертежи двух исполнений

На чертежах: длина — по оси Y вдоль рельсов, ширина — по оси X вдоль балки, высота — по оси Z.

Две конфигурации рельсового принтера RVS, для каждой объёмный эскиз и вид сбоку. Стандартная: габариты 6000 × 4100 × 3250 мм со шкафом, рабочая зона 5100 × 2500 × 2240 мм. Компактная: габариты 3000 × 3000 × 3000 мм, рабочая зона 2100 × 2400 × 2100 мм. Длина по Y, ширина по X, высота по Z.

Печать / хранение / перемещение

Организация участка

В цехе нужны места для смеси, печати, выдержки, обработки и готовых изделий. Расстановку выбирают под помещение, ассортимент и способ перемещения продукции.

Печать на восьми палетах

В исполнении с рельсами 6 м палеты размещаются двумя рядами. Пока изделия набирают прочность, свободные позиции можно использовать для следующих заданий.

Вид сверху. Размер одной палеты — 1 200 × 1 000 мм.

Расстановка палет и переходы между изделиями
500 ммСмещение рядов
по оси Y
100 ммМежду палетами
вдоль рельсов
50 ммМежду рядами
по оси X

Смещение рядов учитывает вынос экструдера и сопла относительно балки. Такая расстановка нужна для перехода к следующей палете без контакта с уже напечатанным изделием.

Расстановка занимает 4 800 × 2 450 мм. Последовательность печати и траектории переходов подбираются под размеры и высоту изделий.

Почему свежие изделия оставляют на палетах

После печати бетон продолжает набирать прочность. Перемещение палеты может вызвать деформацию основания и трещины в свежем изделии. Момент перемещения определяют по технологии изделия и набранной прочности.

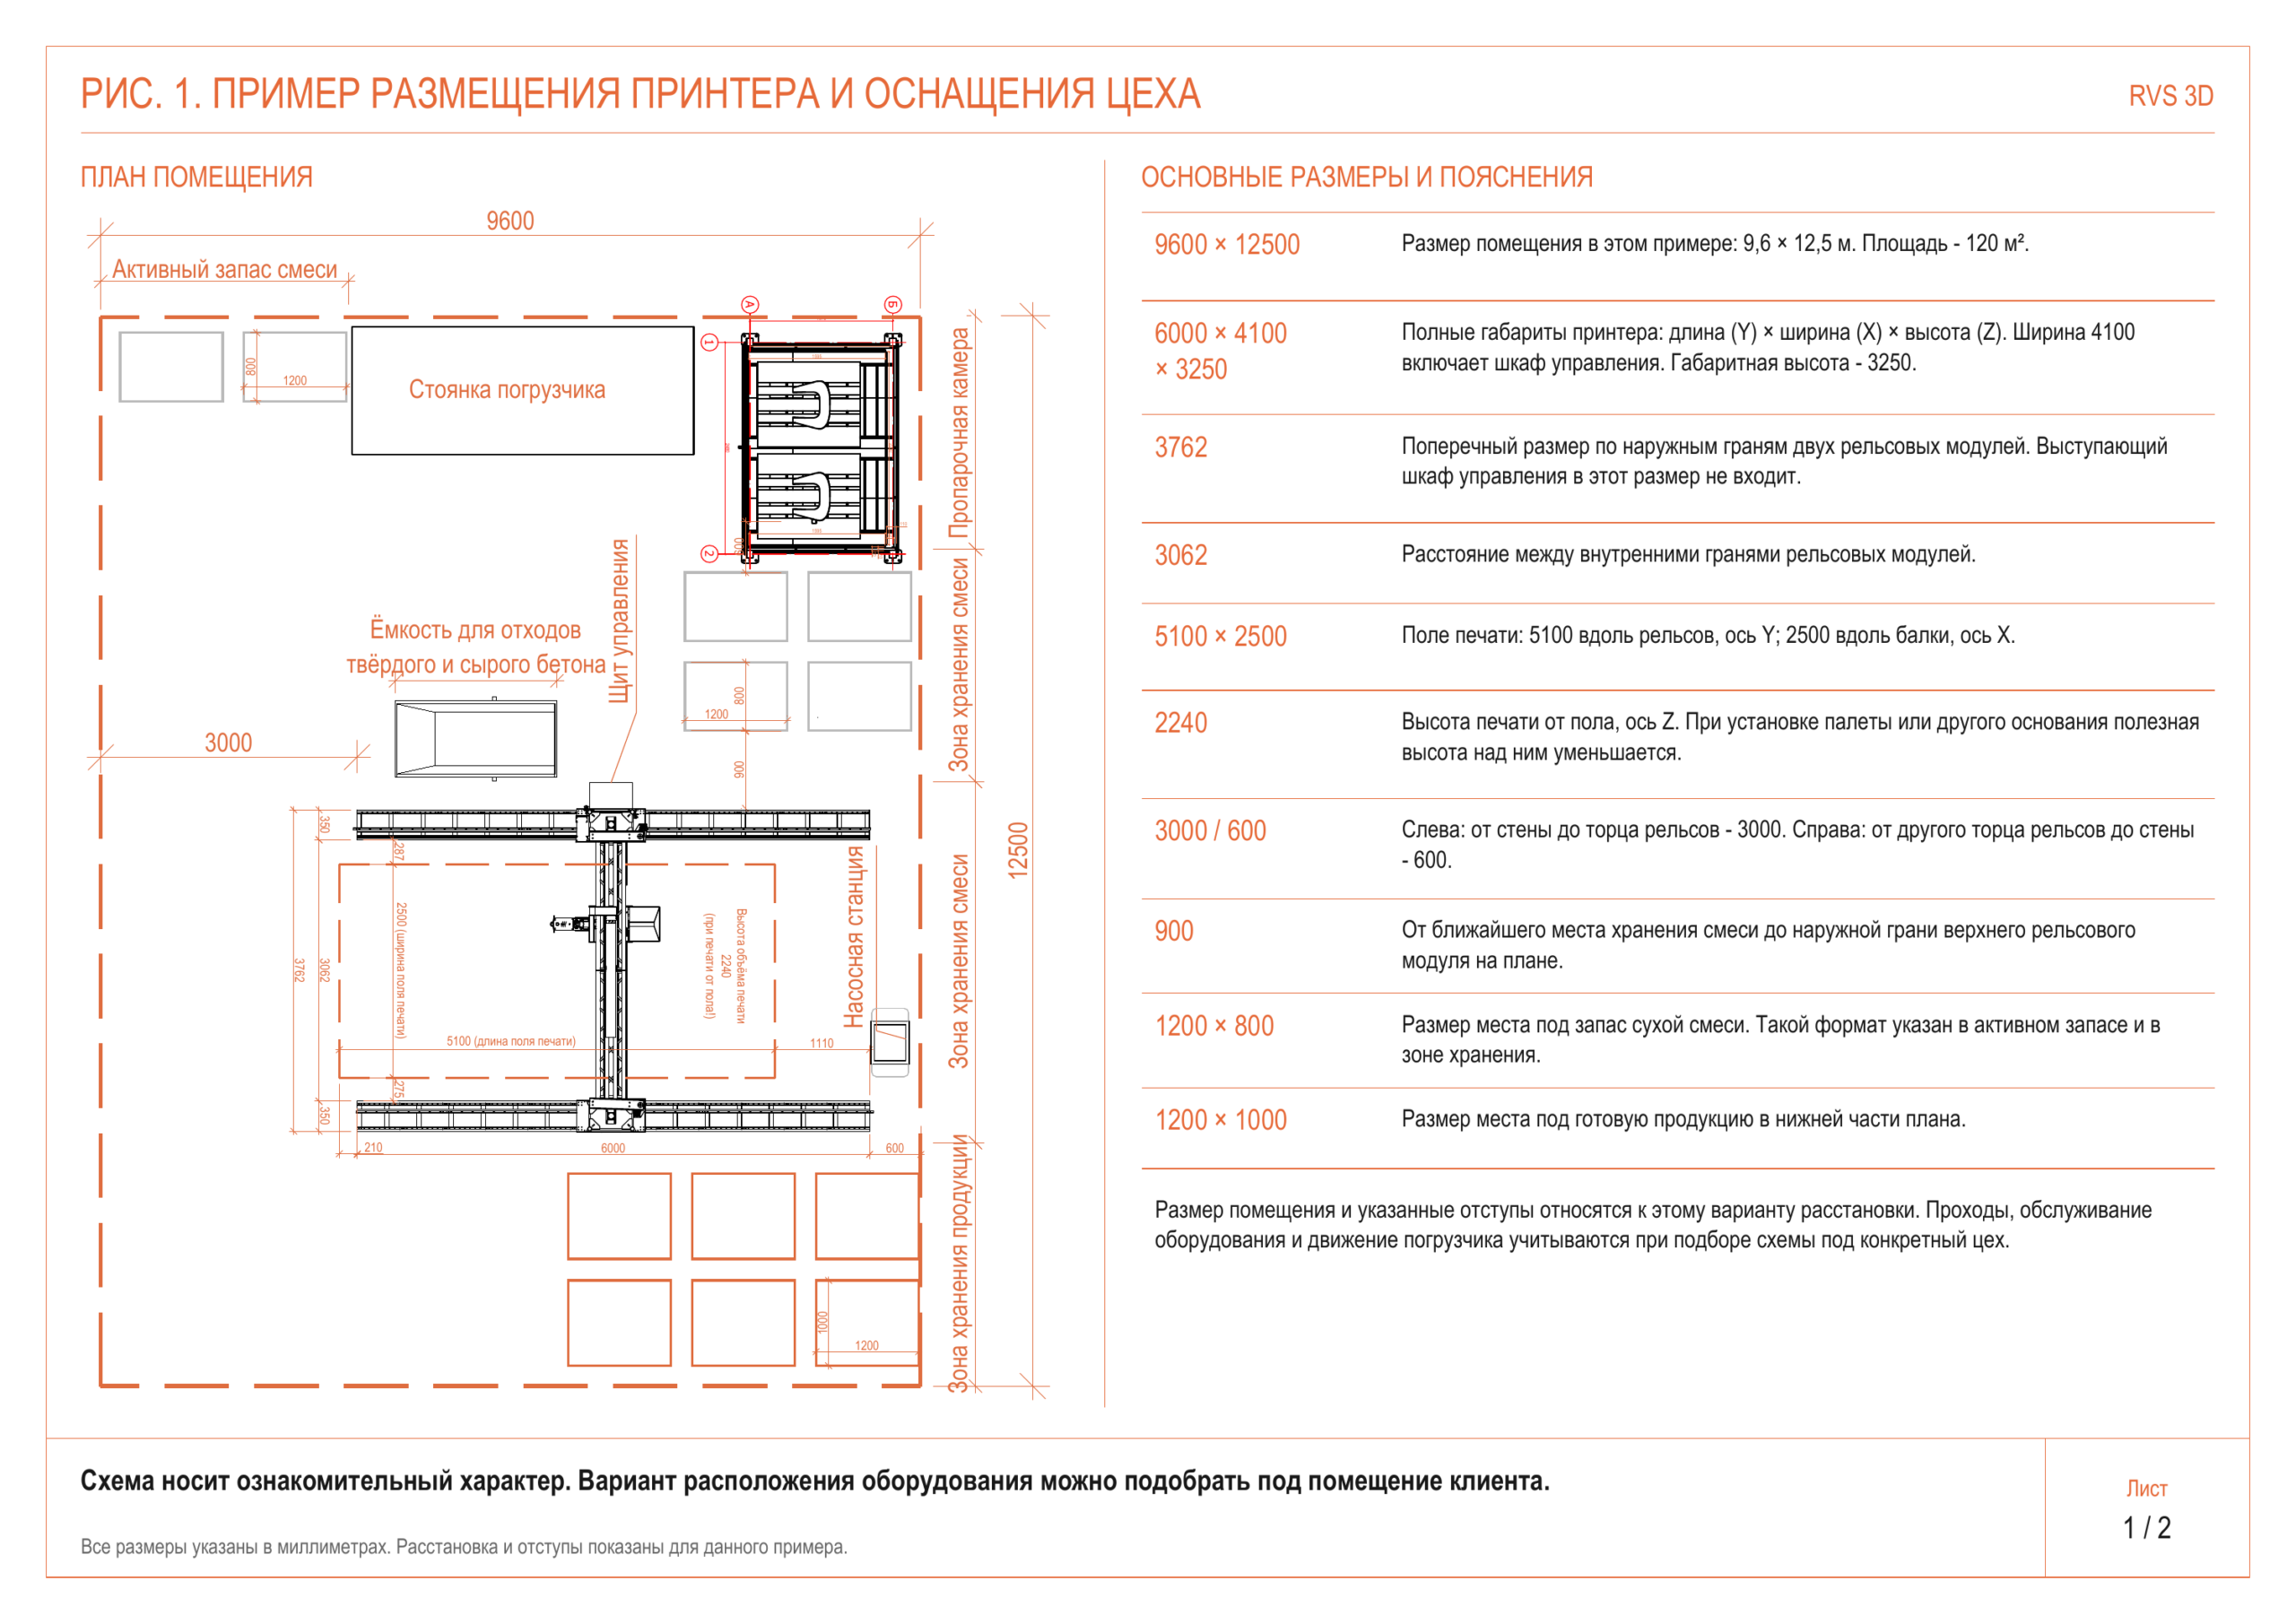
Пример цеха площадью 120 м²

Помещение 9,6 × 12,5 м с зонами печати, хранения и обслуживания. Нажмите на план, чтобы рассмотреть размеры и проходы.

Лист 1. Пример размещения принтера и оснащения в цехе 9600 × 12500 мм. Габариты принтера со шкафом: 6000 × 4100 × 3250 мм. Поле печати: 5100 × 2500 × 2240 мм.

Это пример расстановки для конкретного помещения. Площадь и проходы уточняют с учётом оборудования, изделий и работы погрузчика.

Чертёж вспомогательного узла и принтера
Лист 2. Размерные цепочки рельсового принтера. Габаритная высота 3250 мм, высота печати от пола 2240 мм. Внешний габарит вспомогательного узла 1675 × 2480 мм, внутренний 1595 × 2260 мм.
Комплектация и стоимость

Рассчитайте поставку.

Выберите размер принтера и необходимые опции. В расчёте — поставка одного принтера, без НДС.

01Размер принтера
02Оснащение и запуск
Что включено в базовую поставку

Принтер, обучение в цехе RVS, документация, поддержка и гарантия два года. Дозаторы пигмента, выездной монтаж и выездное обучение выбираются отдельно.

В печатающем узле — шнеки из хромистого чугуна. В эксплуатации RVS они переработали 50 тонн смеси и продолжают работать.

Указаны полные габариты оборудования, Д × Ш × В. Ширина полноразмерного принтера 4,1 м включает шкаф управления.

Предварительно · без НДС4 000 000 ₽К расчёту ↓

Условия приобретения

Подобрать способ покупки.

Обсудим состав поставки, финансирование и документы под вашу задачу.

01 / Лизинг

Оборудование в лизинг

Принтер RVS можно приобрести в лизинг. Аванс, срок и график платежей рассчитываются индивидуально с лизинговой компанией.

02 / Несколько принтеров

Индивидуальные условия

При заказе от трёх принтеров рассматриваем индивидуальные условия поставки.

03 / ГИСП

Документы для закупки

Предоставим сведения об оборудовании для подготовки закупки. По выбранной модели уточним данные каталога ГИСП и необходимые документы.

Карточка оборудования в ГИСП ↗
Что даёт ГИСП при выборе программы поддержки

ГИСП объединяет сведения о промышленной продукции и действующих мерах поддержки. При рассмотрении льготного финансирования или закупки могут потребоваться сведения об оборудовании и подтверждение российского происхождения — если это предусмотрено условиями программы.

Карточка в каталоге ГИСП и запись в реестре российской промышленной продукции по постановлению № 719 — разные основания. Возможность участия зависит от конкретной модели, программы, региона и требований к покупателю. Условия проверяются перед подачей заявки.

Меры поддержки в ГИСП ↗
Обсудить условия приобретения ↗
Монтаж / обучение / поддержка

Запуск производства

Согласуем состав поставки и программу обучения под ваши изделия. Специалисты RVS помогают освоить настройки печати и обслуживание оборудования.

Гарантия на оборудование — 24 месяца на условиях поставки.Монтаж, обучение и сервис ↗
От чего зависит выпуск за смену?

От размера и формы изделий, траектории, материала, подготовки и остановок. Дополнительно учитывают выдержку, отделку и перемещения: предельная подача экструдера не равна выпуску готовой продукции.

Начнём с вашей задачи

Ваши изделия.
Ваше производство.

Расскажите, какие изделия хотите выпускать. Поможем выбрать размер принтера и комплектацию; параметры помещения уточним вместе.

Получить КП на полный комплект ↗