Перейти к содержимому
Инженерия
бетонной печати

Технология RVS / Сухая подача

Бетонная 3D-печать с сухой подачей

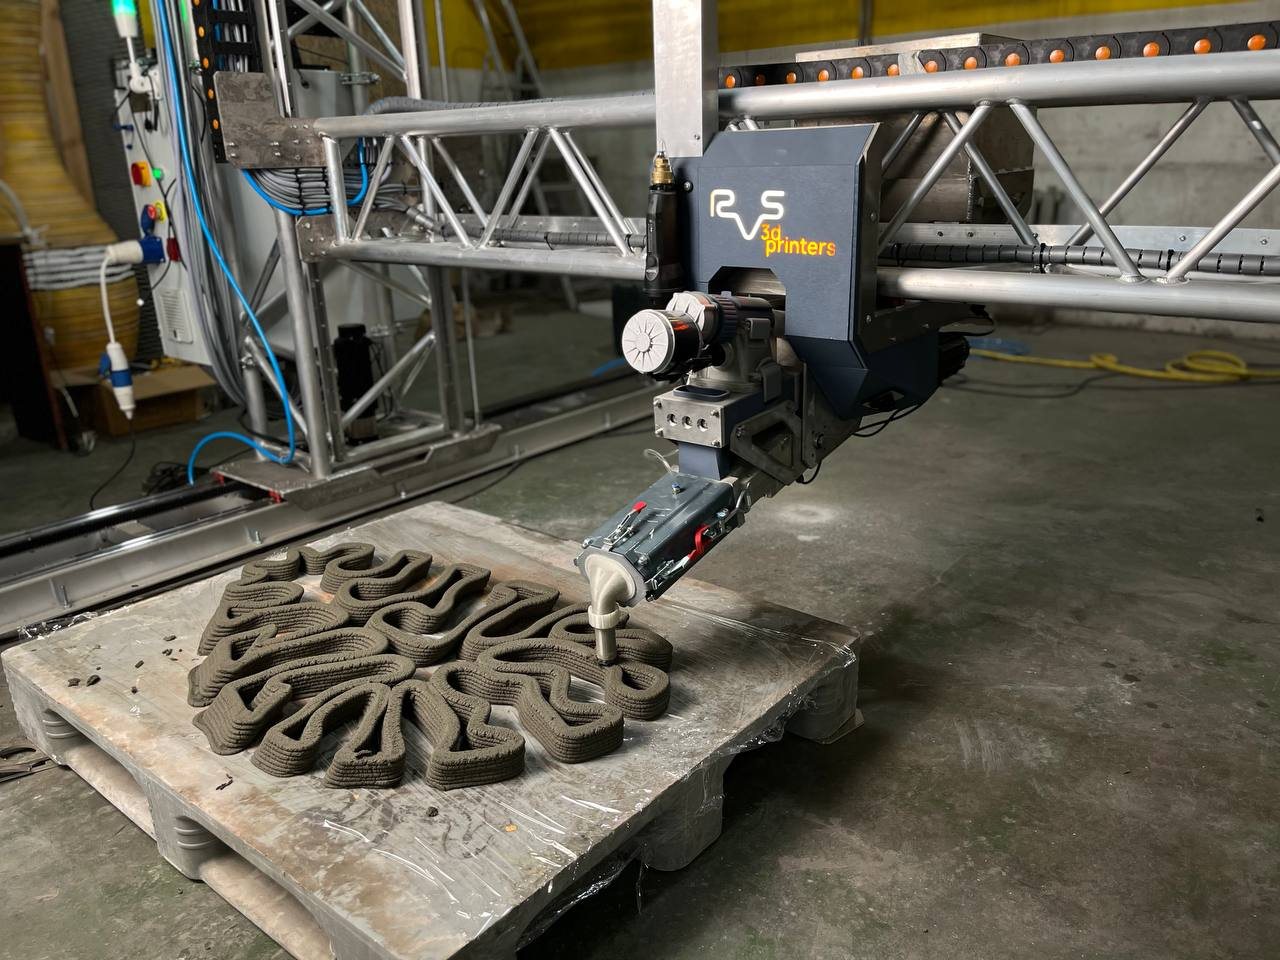
Сухая смесь и вода подаются раздельно и смешиваются непосредственно в экструдере. Принтер укладывает приготовленную смесь по цифровой модели, формируя изделие слой за слоем.

Посмотреть рельсовый принтер
Печатающая головка RVS в работе: нанесение бетонного слоя

Почему мы выбрали сухую подачу

Сухая подача RVS

Скульптура ладони и фигурные изделия — сухая подача RVS
Скульптурные формы
Высокий рельефный цилиндр — сухая подача RVS
Высокое изделие с рельефом

Жидкая подача раствора

Пример потери формы слоя из сравнительного раздела КП RVS
Пример недостаточной формоустойчивости смеси

На первых строительных объектах RVS мы использовали жидкую подачу: заранее приготовленный раствор поступал к печатающей головке через насос и рукав. Позже перенесли замес в экструдер. Теперь сухая смесь и вода подаются раздельно, а раствор непрерывно готовится непосредственно перед выходом из сопла. Это позволяет подбирать консистенцию под изделие и обходиться без длинной магистрали с готовым раствором.

ПараметрСухая подача RVSЖидкая подача раствора
Как работаетПартию раствора заранее не замешивают. Сухая смесь, вода и предусмотренные составом добавки подаются раздельно. Раствор непрерывно готовится в экструдере прямо перед выходом из сопла — на изделие поступает свежеприготовленный материал.Раствор заранее готовят в смесителе, затем насос прокачивает его к головке по рукаву. Готовая партия постепенно расходуется и за это время меняет свойства; её необходимо выработать в пределах времени пригодности смеси.
Геометрия изделийГотовый раствор не нужно прокачивать по длинному рукаву. Можно работать с более густой смесью, подбирая консистенцию под устойчивость слоя, криволинейную форму, выраженный рельеф и нависающие участки изделия.Раствор должен проходить через насос и рукав, а после нанесения удерживать форму и следующие слои. Более подвижная смесь легче перекачивается, но при недостаточной формоустойчивости слои расплываются и деформируют изделие.
Управление смесьюВоду и согласованные добавки дозируют у экструдера. Настройку можно корректировать во время печати; результат виден без задержки на прохождение изменённого раствора по длинной магистрали.Состав задаётся при замесе. Его изменение доходит до сопла после прохождения материала, уже находящегося в насосе и рукаве. Это усложняет оперативную корректировку консистенции в ходе задания.
Запуск и остановкаНе нужно заранее замешивать партию раствора и заполнять ею длинную подающую линию. В RVS нет насоса перекачки готового раствора и рукава с влажной смесью, поэтому отсутствует связанный с этой магистралью риск застывания. Готовый раствор остаётся только в экструдере и сопле; их очищают после работы.Перед печатью готовый раствор заполняет насос и рукав. При длительной паузе он может схватиться и заблокировать подачу. Пробка вызывает рост давления при работе насоса и создаёт риск повреждения оборудования. Последствия — разборка и очистка, а при повреждении узлов — дорогостоящий ремонт или замена и длительный простой.
Промывка и отходыПромывка после печати занимает около 5 минут. От готового раствора очищают экструдер и сопло; влажный остаток сосредоточен в этом узле.Промывки требуют смеситель, растворный насос, рукав и головка. Из всей линии нужно удалить остатки раствора: это увеличивает объём очистки, расход воды и количество бетонных отходов.
Цех и обслуживаниеНет длинной магистрали с готовым раствором и отдельного насоса для его перекачки. Меньше узлов приходится очищать от влажного цементного материала; съёмные элементы экструдера дают доступ к рабочим деталям.Смеситель, растворный насос и рукава занимают место на участке. Соединения и оборудование на всём пути готового раствора требуют очистки, осмотра и обслуживания.
Что это даёт производствуМожно подбирать режимы под сложные МАФ, скульптуры и архитектурные элементы, корректировать смесь во время печати и тратить меньше времени на очистку после задания. Это помогает расширять ассортимент на одном оборудовании.Для устойчивого результата необходимо одновременно согласовать перекачивание раствора и сохранение формы слоя. Возможности конкретного изделия зависят от смеси и настройки; последствия остановок и обслуживание всей растворной линии приходится учитывать в организации выпуска.

Длительный перерыв в печати может привести к холодному шву и браку. Тогда теряются уже затраченные материал, труд и машинное время, а повторное изготовление сдвигает срок заказа. Поэтому надёжность узлов и сокращение причин внеплановых остановок имеют прямое значение для стоимости готового изделия.

Подготовка смеси

Замес происходит у печатающей головки

01 / СУХОЙ МАТЕРИАЛ

Бункер и дозатор

Подготовленная сухая смесь поступает к экструдеру в количестве, заданном режимом печати.

02 / ВОДА И ДОБАВКИ

Раздельная подача

Мембранный насос дозирует воду. Согласованные жидкие добавки вводят по карте выбранного состава.

03 / СМЕШИВАНИЕ

Проточный экструдер

Вращающиеся шнеки соединяют компоненты и перемещают приготовленный раствор к соплу.

04 / ФОРМИРОВАНИЕ

Укладка слоя

Сопло движется по программе. Расход материала, скорость движения и геометрия слоя работают вместе.

Конструкция под процесс

Что делает каждый узел

Шнеки из хромистого чугуна

Шнеки из хромистого чугуна устойчивы к абразивному износу цементной смесью. Более трёх лет мы подбирали металл и технологию изготовления, чтобы сохранять рабочую геометрию деталей при длительной печати.

50 тонн смеси переработаны в эксплуатации RVS; шнеки продолжают работать.

Износостойкие рабочие узлы помогают выполнять крупные изделия и повторяемые партии с меньшим риском остановки из-за износа деталей. Длительная пауза может привести к холодному шву — ослаблению сцепления слоёв — и браку. Надёжная печать помогает сохранить материал, труд, электроэнергию и машинное время, затраченные на изделие.

Мембранное дозирование

Мембранные насосы дозируют воду с технологическими добавками в соответствии с подачей сухой смеси. Мы выбрали их для управляемой подачи жидкого компонента непосредственно в экструдер. Совместимость контактирующих деталей насоса с добавкой учитывают при подборе состава.

В водяном узле цехового принтера два бака: в одном готовят воду с добавкой по рецептуре, из другого подают её к экструдеру. Следующую порцию можно подготовить во время печати и пополнить рабочий запас с той же пропорцией. Бетонный раствор непрерывно замешивается только в экструдере, прямо перед нанесением.

Два дозатора пигмента

Два дозатора сухого пигмента поставляются в максимальной комплектации или при добавлении как дополнительная опция к принтеру. Они вводят пигмент в процессе печати: цвет получает сам бетон ещё на этапе формирования изделия. Для получения выбранного цвета не требуется ручная покраска готового изделия. Окрашивание в массе расширяет предложение для архитекторов, дизайнеров, архбюро, девелоперов и компаний по благоустройству.

Материал и геометрия

Стабильный слой начинается с подготовки

Печатаем смесями «Боларс» и отрабатываем поступающие альтернативные составы. Для повторяемой партии важны состав, фракция, влажность сухого материала и одинаковые условия подготовки.

Для нового материала сначала подбираем режим и печатаем образец. Проверяем подачу, устойчивость слоя, сцепление между проходами и свойства затвердевшего изделия под его назначение.

Печатные слои на поверхности бетонной скульптуры RVS
Как связаны скорость, ширина и высота слоя?

Для более широкого или высокого слоя при той же скорости требуется больше материала. При изменении траектории и темпа движения согласуют расход и параметры слоя. Скорость холостого перемещения принтера и скорость качественной печати изделия — разные показатели.

Как печатать изгибы и нависания?

Соседние слои должны иметь достаточную площадь опирания. При подготовке модели подбирают высоту и ширину слоя, смещение контура и темп наращивания. Для новой сложной формы делаем пробу; допустимый вылет зависит от геометрии и поведения конкретной смеси.

Зачем учитывать время между слоями?

Нижний слой должен поддерживать следующий, а поверхность — сохранять условия для их соединения. Длина контура, скорость и свойства смеси определяют, через какое время головка вернётся к той же точке. Поэтому режим выбирают для изделия целиком.

Как подбирать цвет?

Цвет зависит от пигмента, его дозировки, цементной основы и финишной обработки. Для серии согласуют образец и сохраняют рецептуру. Окрашивание в массе и окраска поверхности дают разные варианты оформления; их можно выбирать под задачу.

Можно ли работать с жидкими добавками?

Раздельная подача позволяет вводить согласованные жидкие добавки через воду. Например, покупатель оборудования RVS — Wonderdom — так испытывал гидрофобизирующую добавку на напечатанном вазоне. Для нового состава подбирают дозировку, проверяют укладку и свойства готового образца, затем фиксируют режим в технологической карте.

Смесь можно приобретать у RVS или напрямую у производителя. При выборе поставщика для вашего региона обсудим подходящий состав и пробную печать.

Работа оператора

Настройка, печать и повторяемая партия

01 / Подготовка задания

В модели определяют стенки, рельеф, стыки и необходимые закладные. Слайсер формирует траекторию и расчётные массу и время. Перед работой проверяют материал, основание и свободное перемещение узлов.

02 / Пробный участок

Настраивают подачу, воду и укладку первого слоя. Оценивают непрерывность выхода, ширину полосы и сохранение формы. Принятый режим фиксируют для выбранного состава и изделия.

03 / Выпуск партии

Принтер автоматически выполняет программу, оператор наблюдает за слоем и пополняет компоненты. На цеховом принтере сигнальная лампа предупреждает, когда запас сухой смеси подходит к концу. После задания проводят регламентное обслуживание и обеспечивают уход за бетоном. Для повторного заказа сохраняют модель, программу и карту режима.

Разобраться до покупки

Вопросы о сухой подаче

Из сопла выходит сухой материал?

Из сопла выходит приготовленный бетонный раствор. «Сухая подача» описывает состояние материала до соединения с водой в экструдере.

Можно ли взять смесь местного производителя?

Можно рассмотреть подходящий состав и провести пробную печать. Для текущей рельсовой модели в характеристиках указана максимальная фракция 1 мм. Допустимый материал и режим определяют по исполнению оборудования и требованиям к изделию.

Где применяются ускорители и другие добавки?

Согласованные добавки помогают настраивать свойства материала под задачу. Их тип, совместимость и дозировку выбирают по технологической карте. Испытанный режим для одной смеси проверяют заново при изменении состава.

Как организовано обслуживание?

Промывка после печати занимает около 5 минут. Готовый раствор находится в экструдере и сопле; съёмные элементы открывают доступ к рабочим деталям. Не требуется промывать длинную растворную магистраль и насос перекачки. Очистку и осмотр отрабатывают при обучении операторов.

Когда можно перемещать изделие?

Когда бетон набрал достаточную прочность для конкретной формы, массы и способа подъёма. Время печати и срок готовности к отгрузке считают отдельно. Уход, армирование, отделку и упаковку планируют вместе с выпуском партии.

Какие возможности появятся дальше?

Развиваем специальные смеси и новые системы экструдера, в том числе подачу фибры и других компонентов. Возможность установки новых модулей на принтеры клиентов будем определять по мере готовности решений и для конкретного исполнения.

Ваша производственная задача

Разберём ваше изделие вместе

Опишите изделие или задачу, которую хотите решить. Поможем разобраться, подходит ли бетонная 3D-печать и какой процесс потребуется организовать.

Обсудить задачу